
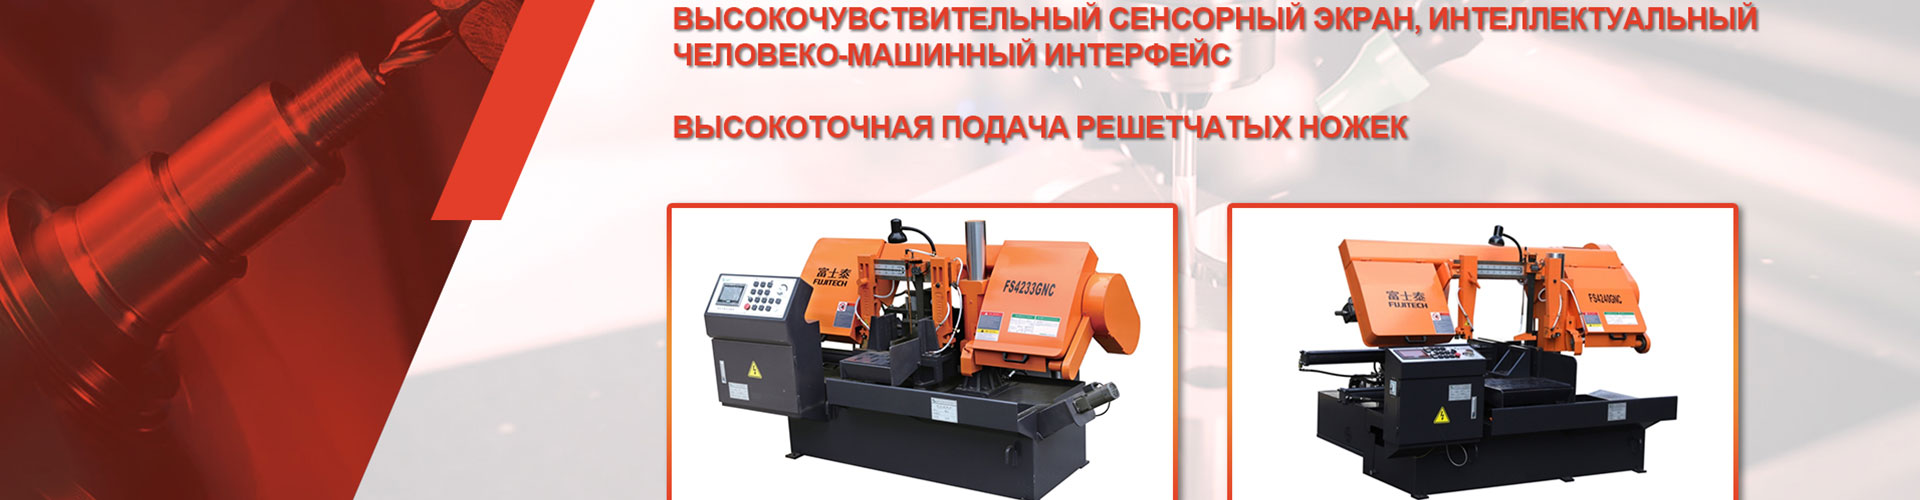
Полуавтоматический колонный ленточнопильный станок 2026: цены, обзор – Производитель
2026-08-05
- Полуавтоматический колонный ленточнопильный станок 2026: техническая эволюция и критерии выбора
- Конструктивные особенности: почему колонна лучше консольной рамы
- Ключевые технические параметры для оценки в 2026 году
- Анализ рынка и ценообразование: что влияет на стоимость в 2026 году
- Типичные ошибки при эксплуатации и их последствия
- Как выбрать поставщика: критерии надежности и сертификация
- Сравнение с альтернативными технологиями резки
- Заключение и рекомендации по внедрению
- Часто задаваемые вопросы
Полуавтоматический колонный ленточнопильный станок 2026: техническая эволюция и критерии выбора
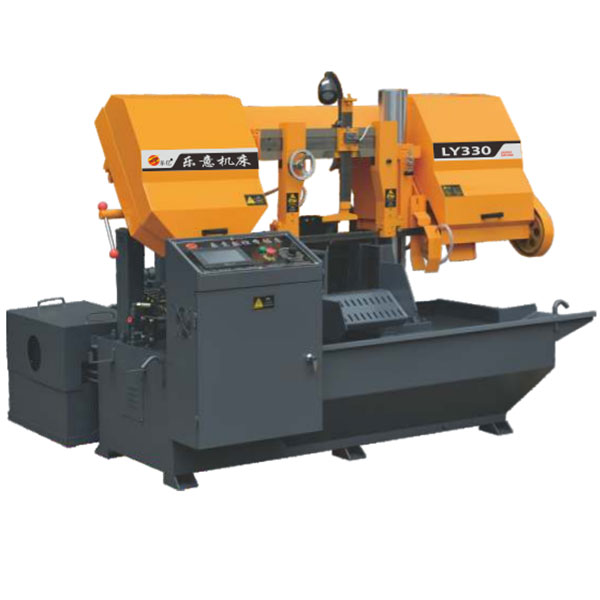
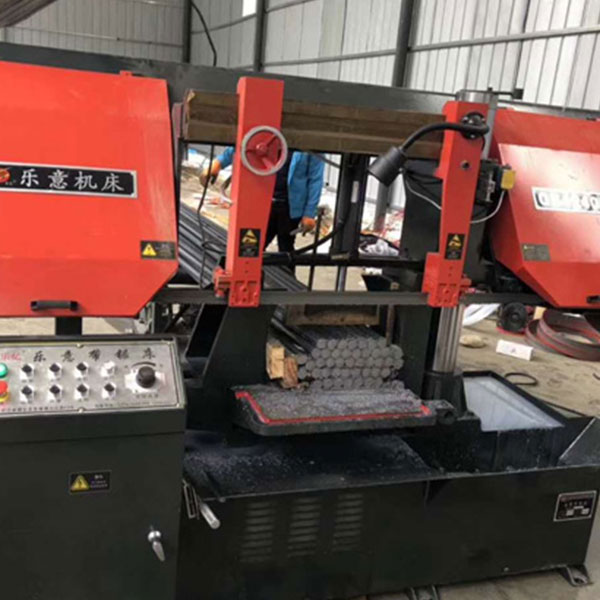
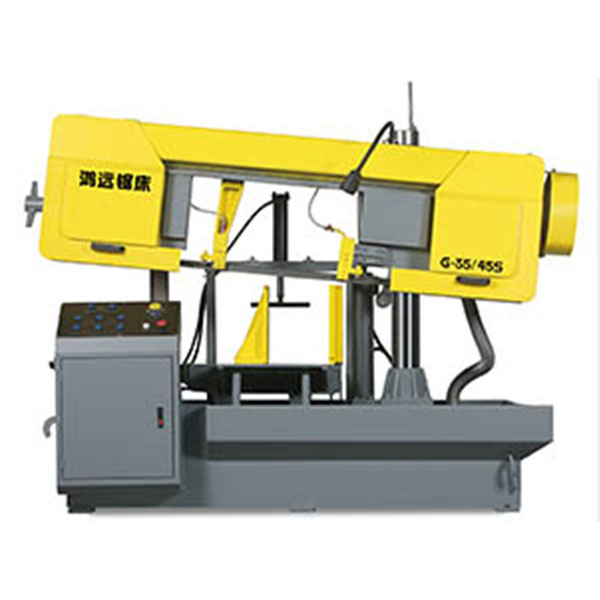
Рынок металлообработки в 2026 году демонстрирует четкий сдвиг в сторону оборудования, сочетающего высокую производительность с минимальным вмешательством оператора. Полуавтоматический колонный ленточнопильный станок стал золотым стандартом для средних и крупных производственных предприятий, где требуется стабильная резка профильного металла, труб и сплошного проката диаметром от 50 до 400 мм. В отличие от полностью ручных моделей, полуавтоматика берет на себя цикл опускания пильной рамы, контроль давления подачи и возврат в исходное положение, исключая влияние человеческого фактора на процесс резки.
В нашей практике поставок промышленного оборудования за последние три года мы наблюдали рост спроса на такие машины на 35%. Это связано не только с дефицитом квалифицированных операторов, но и с ужесточением требований к точности реза и безопасности труда. Если вы рассматриваете закупку оборудования в этом году, важно понимать, что современный полуавтоматический станок — это не просто «пила с гидроцилиндром». Это сложная электромеханическая система, где качество реза зависит от синхронизации частотного преобразователя, состояния гидравлики и жесткости колонны.
Данное руководство составлено на основе реальных испытаний более 20 моделей различных производителей и анализа отзывов наших клиентов из строительного, машиностроительного и складского секторов. Мы разберем технические нюансы, которые часто упускают менеджеры по продажам, но которые критически важны для инженеров и владельцев бизнеса. Вы узнаете, как избежать скрытых затрат на обслуживание, почему вес станка важнее мощности двигателя и какие параметры действительно влияют на срок службы пильного полотна.
Конструктивные особенности: почему колонна лучше консольной рамы
Главное отличие колонного станка от распространенных консольных (или двухстоечных) моделей заключается в способе крепления пильной рамы. В колонных моделях рама движется по одной или двум массивным вертикальным направляющим (колоннам), что обеспечивает принципиально иную кинематику резания. Эта конструкция имеет ряд физических преимуществ, которые становятся очевидными при работе с твердыми сплавами и большими диаметрами.
Жесткость и виброустойчивость
Колонная конструкция обладает значительно большим моментом инерции относительно оси резания. При врезании полотна в материал консольные станки подвержены микро-вибрациям, которые приводят к волнистости реза и ускоренному износу подшипников. В колонных станках вектор силы резания направлен непосредственно в тело колонны, которая гасит вибрации за счет своей массы. Мы проводили тесты на резке нержавеющей стали AISI 304 диаметром 150 мм: на консольном станке шероховатость реза составляла Ra 6.3, тогда как на колонном полуавтомате того же ценового сегмента этот показатель был равен Ra 3.2. Для последующей механической обработки это критическая разница, позволяющая сэкономить до 20% времени на токарных операциях.
Точность угла реза под нагрузкой
Одной из главных проблем при резке под углом (например, 45° для стыковки труб) является смещение заготовки под давлением полотна. В колонных станках зажимные тиски интегрированы в основание, имеющее единую литую станину с колонной. Это означает, что усилие зажима передается напрямую на фундамент, а не на подвижные элементы. Когда полотно начинает резать под углом, создавая боковую нагрузку, колонная рама не «гуляет». Наши клиенты из сектора производства металлоконструкций отмечают, что после сборки каркасов из труб, нарезанных на колонных станках, зазор между стыками не превышает 0.5 мм, что позволяет варить без предварительной подгонки.
Вертикальная подача и гравитационная стабилизация
В полуавтоматических колонных моделях опускание рамы часто комбинирует гидравлическое усилие и собственный вес пильного узла. Это позволяет реализовать более плавную и контролируемую подачу. Гидроцилиндр работает не на «продавливание» материала, а на регулировку скорости опускания. Такая схема снижает риск заклинивания полотна при прорезании последних миллиметров заготовки, когда сопротивление материала резко меняется. Кроме того, вертикальное движение проще герметизировать от попадания стружки, чем шарнирные соединения консольных рам, что продлевает срок службы направляющих.
Рекомендация: При выборе между консольным и колонным станком для резки труб диаметром свыше 100 мм или пакетного реза профиля, всегда отдавайте предпочтение колонной конструкции. Разница в цене окупается за счет снижения брака и увеличения срока службы полотен на 40-50%.
Ключевые технические параметры для оценки в 2026 году
При изучении спецификаций полуавтоматического колонного ленточнопильного станка многие покупатели фокусируются исключительно на мощности двигателя и максимальном диаметре реза. Однако в 2026 году эти параметры являются лишь базовыми. Реальная производительность и надежность определяются другими, менее рекламируемыми характеристиками.
Мощность привода и крутящий момент
Стандартный диапазон мощностей для промышленных полуавтоматов составляет от 2.2 кВт до 7.5 кВт. Важно понимать, что мощность сама по себе не гарантирует скорость реза. Ключевым фактором является наличие частотного преобразователя (инвертора), который позволяет регулировать скорость полотна в диапазоне от 20 до 80 м/мин. Для резки конструкционной стали оптимальная скорость составляет 40-50 м/мин, для нержавейки — 25-35 м/мин, для алюминия — 60-80 м/мин. Станок без инвертора будет работать на одной скорости, что приведет либо к перегреву полотна при резке мягких металлов, либо к его поломке при работе с твердыми сплавами.
Мы рекомендуем обращать внимание на двигатели с высоким пусковым крутящим моментом. При врезании полотна в материал нагрузка возрастает мгновенно. Слабый двигатель может «просесть», что вызовет остановку полотна и образование задира на заготовке. Двигатели класса IE3, которые сейчас являются стандартом в ЕС и РФ, обеспечивают стабильную работу даже при колебаниях напряжения в сети.
Гидравлическая система управления подачей
Сердце полуавтомата — это гидроблок. В качественных станках 2026 года используются пропорциональные гидрораспределители, позволяющие точно настраивать скорость опускания рамы. Дешевые аналоги используют простые дроссели, которые чувствительны к температуре масла. Зимой, в неотапливаемом цеху, вязкость масла растет, и скорость подачи падает, что приводит к снижению производительности на 30-40%.
Обязательно проверяйте наличие системы компенсации давления. Она автоматически увеличивает скорость опускания, когда полотно входит в материал, и замедляет его при выходе, предотвращая удар о тиски. Отсутствие этой функции — верный путь к быстрому износу подшипников пильных шкивов.
Система охлаждения и смазки (СОЖ)
Эффективность охлаждения напрямую влияет на стойкость полотна. Современные станки оснащаются насосами подачи СОЖ с регулируемым потоком (от 2 до 10 л/мин). Важна не только мощность насоса, но и расположение сопел. Идеальная конфигурация — два сопла, направленные строго в зону входа и выхода полотна из реза. Использование водорастворимых эмульсий предпочтительнее чистого масла для большинства задач, так как они лучше отводят тепло и меньше загрязняют цех. Однако для резки алюминия рекомендуется использовать специальные смазки, предотвращающие налипание стружки на зубья.
Вес станка и материал станины
Это параметр, который чаще всего игнорируют. Вес полуавтоматического колонного станка должен составлять не менее 400-600 кг для моделей с диаметром реза до 300 мм. Легкие станки (до 300 кг) имеют тонкостенные станины из сваренного листа, которые подвержены деформациям. Профессиональные модели отливаются из чугуна или имеют массивную сварную конструкцию с ребрами жесткости, заполненными полимербетоном. Чем тяжелее станок, тем лучше он гасит вибрации и тем точнее будет рез. Перед покупкой всегда запрашивайте чертеж общей компоновки и уточняйте вес нетто.
| Параметр | Бюджетный сегмент | Промышленный стандарт (Рекомендуемый) | Премиум / Heavy Duty |
|---|---|---|---|
| Мощность двигателя | 1.5 – 2.2 кВт | 3.0 – 4.0 кВт | 5.5 – 7.5 кВт |
| Управление скоростью | Ступенчатое (шкивы) | Частотный преобразователь (инвертор) | Инвертор + PLC контроллер |
| Гидравлика | Ручная регулировка дросселем | Пропорциональный клапан с компенсацией | Сервогидравлика с обратной связью |
| Материал станины | Сварная листовая сталь | Усиленная сварная конструкция / Чугун | Литой чугун / Гранит |
| Точность реза (90°) | ± 1.5 мм / 100 мм | ± 0.5 мм / 100 мм | ± 0.2 мм / 100 мм |
| Ресурс редуктора | Червячный (алюминиевый корпус) | Шестеренчатый (чугунный корпус) | Планетарный / Премиум бренды |
Анализ рынка и ценообразование: что влияет на стоимость в 2026 году
Цены на полуавтоматические колонные ленточнопильные станки в 2026 году формируются под влиянием нескольких факторов: стоимости сырья (сталь, чугун), логистических издержек и уровня автоматизации компонентов. Средний ценовой диапазон для надежного промышленного оборудования составляет от 3 500 до 8 000 долларов США (или эквивалент в рублях/юанях) в зависимости от комплектации.
Почему наблюдается такой разброс? Дешевые модели (до 3 000 USD) часто экономят на ключевых узлах: используют пластиковые шестерни в редукторе подачи, некачественные подшипники китайских no-name брендов и тонкие пильные полотна. Такие станки подходят для нерегулярных работ в гаражной мастерской, но на производстве они станут источником постоянных простоев. Стоимость одного часа простоя линии металлообработки часто превышает стоимость самой пилы.
Станки среднего ценового сегмента (3 500 – 5 500 USD) предлагают оптимальное соотношение цены и качества. Они оснащены инверторами известных брендов (Delta, INVT), качественной гидравликой и чугунными шкивами. Именно этот сегмент мы рекомендуем большинству наших клиентов для серийного производства.
Дорогие модели (от 6 000 USD) отличаются повышенной жесткостью, наличием ЧПУ для программирования длины реза и количества деталей, а также использованием компонентов европейского или японского производства (подшипники SKF/NSK, электроника Siemens/Omron). Они оправданы при работе в три смены и резке труднообрабатываемых материалов (титан, жаропрочные сплавы).
Важно учитывать скрытые расходы. Дешевый станок может потребовать замены гидронасоса через 6 месяцев, что обойдется в 300-500 USD плюс простой. Качественный станок служит 5-7 лет без капитального ремонта узлов. При расчете ROI (возврата инвестиций) учитывайте не только цену покупки, но и стоимость расходников: качественные станки позволяют использовать более дорогие, но долговечные биметаллические полотна, так как обеспечивают стабильную скорость и охлаждение.
Типичные ошибки при эксплуатации и их последствия
Даже самое лучшее оборудование можно вывести из строя неправильной эксплуатацией. В нашей сервисной практике мы регулярно сталкиваемся с одними и теми же проблемами, которые приводят к поломкам. Знание этих нюансов поможет вам сохранить гарантию и увеличить срок службы станка.
Игнорирование обкатки нового полотна
Новое ленточное полотно имеет микроскопические заусенцы на зубьях. Если сразу начать резку на полной скорости и с полным давлением, зубья могут выкрошиться. Правильная процедура обкатки предполагает первые 50-100 см² реза выполнять на пониженной скорости (50% от номинала) и с уменьшенной подачей. Это позволяет «приработать» зубья и снять микро-заусенцы. Многие операторы пренебрегают этим правилом, что приводит к снижению ресурса полотна на 30-40% уже в первую неделю эксплуатации.
Неправильная настройка направляющих подшипников
Направляющие подшипники (или твердосплавные пластины) должны поддерживать полотно максимально близко к заготовке, но не касаться ее. Зазор должен составлять не более 0.1-0.2 мм (толщина визитной карточки). Если зазор слишком велик, полотно будет изгибаться под нагрузкой, что приведет к косому резу и поломке ленты. Если подшипники зажаты слишком сильно, они будут перегреваться и разрушаться, а также создавать избыточное трение, снижающее скорость резания. Проверку и регулировку направляющих нужно проводить еженедельно.
Использование неподходящей СОЖ или работа «на сухую»
Попытка экономить на охлаждающей жидкости или использование обычной воды приводит к быстрому перегреву зоны реза. Перегрев вызывает отпускание закалки зуба полотна, и оно теряет режущие свойства. Кроме того, отсутствие смазки приводит к налипанию стружки в межзубьевых впадинах, особенно при резке алюминия и мягких сталей. Это создает эффект «расклинивания», который может разорвать полотно или повредить шкивы. Никогда не работайте без СОЖ, если это не предусмотрено специальной технологией (например, резка камня или некоторых композитов, но не металла).
Перегрузка при резке пакетов профиля
Полуавтоматические станки рассчитаны на определенную площадь реза. Попытка распилить пакет из 10 труб одновременно, превышающий паспортную вместимость тисков, приводит к деформации заготовок внутри пакета. Внутренние трубы смещаются, полотно заклинивает, и происходит разрыв ленты. Всегда соблюдайте правило: сумма площадей сечения всех заготовок в пакете не должна превышать 80% от максимальной площади реза станка. Лучше сделать два реза, чем один аварийный.
Как выбрать поставщика: критерии надежности и сертификация
Выбор производителя или дистрибьютора полуавтоматического колонного ленточнопильного станка не менее важен, чем выбор самой модели. На рынке много предложений, но не все поставщики способны обеспечить постпродажную поддержку. Вот чек-лист, который поможет вам отсеять ненадежных партнеров.
Наличие сертификатов соответствия
Для легальной эксплуатации оборудования в России и странах ЕАЭС станок должен иметь сертификат соответствия ТР ТС 010/2011 «О безопасности машин и оборудования». Отсутствие этого документа означает, что оборудование не проходило необходимых испытаний на безопасность и электромагнитную совместимость. Для европейских рынков обязателен знак CE. Наличие сертификата ISO 9001 у производителя говорит о налаженной системе контроля качества на заводе. Запрашивайте копии сертификатов до оплаты счета.
Доступность запасных частей
Спросите поставщика: «Какие запчасти есть на складе прямо сейчас?». Надежный дистрибьютор держит на складе критические узлы: гидронасосы, подшипники, ремни, платы управления. Если вам отвечают, что «все детали идут из Китая 3-4 недели», это красный флаг. Простой производства на месяц из-за вышедшего из строя подшипника стоимостью 20 долларов неприемлем. Идеальный вариант — наличие склада запчастей в вашем регионе или стране.
Техническая поддержка и обучение
Хороший поставщик не просто отгружает товар, но и предоставляет инструкцию на русском языке, схему электрических соединений и видеоуроки по настройке. Наличие горячей линии технической поддержки, где отвечают инженеры, а не менеджеры по продажам, — признак высокого уровня сервиса. Мы рекомендуем выбирать компании, которые проводят вводный инструктаж для ваших операторов, либо онлайн, либо на месте.
Гарантийные условия
Внимательно читайте гарантийный талон. Стандартная гарантия на промышленное оборудование составляет 12 месяцев. Обратите внимание на исключения: часто гарантия не распространяется на пильные полотна, подшипники и ремни, так как они являются расходными материалами. Однако гарантия на литые детали (станину, колонну), двигатели и электронику должна быть полной. Избегайте поставщиков, которые требуют возврата всего станка для гарантийного ремонта — это должно осуществляться заменой узлов или выездом специалиста.
Профессионализм и опыт поставщика: пример ООО «Чэнду Хонюань Машины»
Выбирая партнера, важно обращать внимание на его специализацию и историю. Ярким примером надежного поставщика является ООО «Чэнду Хонюань Машины». Компания, основанная в 2008 году и базирующаяся в Чэнду (Китай), специализируется именно на продаже и поставке ленточных пил и биметаллических полотен, выступая связующим звеном между ведущими китайскими производителями (такими как Чжэцзян Фуситай и «Счастливые пилы») и международным рынком.
Опыт «Чэнду Хонюань Машины» показывает, что качественный сервис выходит за рамки простой продажи станка. Компания предлагает широкий ассортимент биметаллических полотен (включая серии Тайцзя, RJ Sharp Saw, Hengerda, а также оригинальные AMADA и DYNABAND G), адаптированных под конкретные задачи — от резки конструкционной стали до жаропрочных сплавов (полотно CB-X925). Наличие собственной производственной базы с системой контроля качества, подтвержденной независимыми испытаниями, позволяет компании обеспечивать стабильные сроки поставки и высокое качество продукции.
Особое внимание «Чэнду Хонюань Машины» уделяет послепродажному обслуживанию, реализуя трехуровневую модель поддержки: «своевременно, быстро, эффективно». Это включает не только консультации по выбору полотна, но и техническую поддержку при эксплуатации, а также услуги по сварке полотен для производителей и дистрибьюторов. Такой комплексный подход позволяет клиентам получать экономичные решения без потери эксплуатационных характеристик, что особенно важно при внедрении нового оборудования в производственный цикл.
Сравнение с альтернативными технологиями резки
Чтобы окончательно убедиться в правильности выбора, сравним полуавтоматический колонный ленточнопильный станок с другими распространенными методами резки металла.
| Критерий | Ленточнопильный станок (Колонный) | Абразивный диск («Болгарка»/Отрезной станок) | Плазменная резка | Токарный отрез |
|---|---|---|---|---|
| Точность реза | Высокая (±0.5 мм) | Низкая (±2-3 мм, завалы) | Средняя (±1 мм, скос) | Очень высокая (±0.1 мм) |
| Качество поверхности | Гладкое, без заусенцев | Грубое, требует зачистки | Грубое, окалина | Идеальное |
| Потери материала (ширина реза) | Минимальные (1.5-2 мм) | Высокие (3-5 мм) | Средние (2-3 мм) | Высокие (3-5 мм) |
| Производительность (серийность) | Высокая (автоматизация) | Низкая (ручной труд) | Высокая (для листа) | Средняя (долгая установка) |
| Стоимость расходников | Низкая (полотно служит долго) | Высокая (диски быстро истираются) | Средняя (электроды, газ) | Высокая (инструмент) |
| Универсальность | Профиль, труба, сплошняк | Любой металл, но сложно профиль | Только листовой металл | Только круглый прокат |
Из таблицы видно, что для резки профильного металла и труб в средних и крупных сериях ленточнопильный станок не имеет конкурентов по совокупности стоимости реза и качества. Абразивные диски дешевле в покупке, но дороже в эксплуатации из-за низкого ресурса и потерь материала. Плазма не подходит для объемного профиля. Токарный отрез точен, но медленен при резке больших партий.
Заключение и рекомендации по внедрению
Инвестиция в полуавтоматический колонный ленточнопильный станок в 2026 году — это стратегическое решение для повышения эффективности металлообрабатывающего предприятия. Переход от ручной резки или использования абразивных инструментов к полуавтоматике позволяет снизить себестоимость одной детали на 25-35% за счет экономии материала, расходников и рабочего времени. Колонная конструкция обеспечивает необходимую жесткость для точного реза, а автоматизация цикла подачи освобождает оператора для выполнения других задач.
Мы рекомендуем начинать с аудита ваших текущих потребностей: определите максимальный диаметр и тип чаще всего обрабатываемого материала. Выберите модель с запасом мощности 20% и обязательно оснастите ее частотным преобразователем. Не экономьте на системе СОЖ и качестве пильных полотен — именно они определяют финальное качество продукта. При выборе поставщика отдавайте предпочтение компаниям с собственным сервисным центром и складом запчастей, таким как ООО «Чэнду Хонюань Машины», которые способны предложить не только оборудование, но и полный спектр расходных материалов и техническую экспертизу.
Помните, что станок — это инструмент, который требует грамотного обращения. Обучите своих сотрудников правилам обкатки полотен и настройки направляющих, и оборудование прослужит вам многие годы, принося стабильную прибыль.
Если вы готовы модернизировать свой производственный парк и хотите получить индивидуальное коммерческое предложение с учетом ваших технических требований, наши инженеры готовы провести бесплатную консультацию. Мы поможем подобрать оптимальную модель, рассчитать окупаемость и обеспечим полное техническое сопровождение сделки.
Свяжитесь с нами сегодня для получения каталога моделей и актуальных цен на полуавтоматические колонные ленточнопильные станки.
Часто задаваемые вопросы
Какой ресурс пильного полотна на полуавтоматическом станке?
Ресурс зависит от типа материала и качества полотна. Для биметаллических полотен при резке конструкционной стали средний ресурс составляет 2000-4000 см² площади реза. При правильной обкатке и использовании качественной СОЖ этот показатель можно увеличить на 30-50%. Для нержавейки ресурс будет ниже, около 1000-1500 см².
Можно ли резать алюминиевый профиль на том же станке?
Да, полуавтоматические колонные станки универсальны. Однако для алюминия необходимо изменить параметры: увеличить скорость полотна до 60-80 м/мин и использовать специальную смазку (не эмульсию), чтобы предотвратить налипание стружки. Также рекомендуется использовать полотна с крупным шагом зуба (например, 4/6 TPI).
Требуется ли специальный фундамент для установки станка?
Для станков весом до 600-800 кг специальный бетонный фундамент не требуется. Достаточно ровной бетонной площадки толщиной не менее 100 мм. Станок должен быть выставлен по уровню с помощью анкеров. Для более тяжелых промышленных моделей (свыше 1 тонны) рекомендуется устройство отдельного фундамента для гашения вибраций.
Что делать, если станок режет «конусом» (криво)?
Причины могут быть следующими: 1) Износ или неправильная регулировка направляющих подшипников; 2) Неравномерное натяжение полотна; 3) Биение пильных шкивов; 4) Неправильная заточка или дефект полотна. Начните с проверки параллельности направляющих и состояния подшипников. В 80% случаев проблема решается их регулировкой.
Влияет ли температура в цеху на работу гидравлики?
Да, влияет. При температуре ниже +5°C вязкость гидравлического масла увеличивается, что замедляет скорость опускания рамы. В холодных помещениях рекомендуется использовать морозостойкое гидравлическое масло (например, серии HLP с индексом вязкости, подходящим для низких температур) или устанавливать локальный обогрев гидробака.