
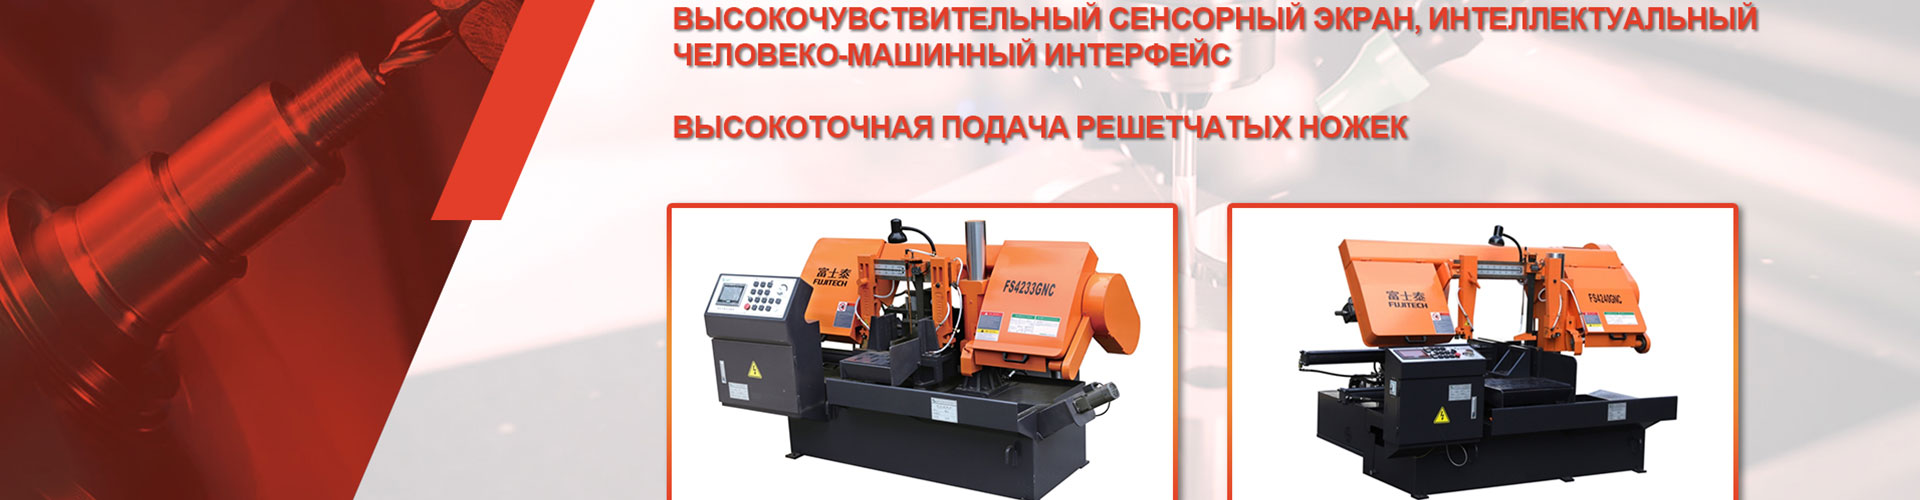
Портальный горизонтальный ленточнопильный станок для квадратных и круглых заготовок 2026: купить у производителя
2026-08-06
- Портальный горизонтальный ленточнопильный станок для квадратных и круглых заготовок: почему 2026 год меняет правила закупки
- Конструктивные особенности портальной рамы: инженерный взгляд на жесткость и точность
- Технические параметры: как читать спецификацию и не переплачивать за лишнее
- Автоматизация и ЧПУ: где проходит граница целесообразности
- Сравнение с альтернативами: почему именно портальный тип?
- Риски импорта и выбор поставщика: чек-лист для закупщика
- Экономика владения: расчет окупаемости
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к эффективному производству
Портальный горизонтальный ленточнопильный станок для квадратных и круглых заготовок: почему 2026 год меняет правила закупки
Рынок металлообработки в России и странах СНГ переживает структурную трансформацию. Если еще пять лет назад главным критерием выбора оборудования была низкая начальная цена, то в 2026 году приоритеты сместились в сторону общей стоимости владения (TCO), доступности сервисных запчастей и энергоэффективности. Портальный горизонтальный ленточнопильный станок для квадратных и круглых заготовок перестал быть просто инструментом резки — это ключевое звено в цепи подготовки производства, от которого зависит рентабельность всего цеха.
Мы работаем с промышленными предприятиями более 15 лет. За это время мы видели, как компании теряли миллионы рублей из-за неправильного выбора типа пилы или игнорирования требований к фундаменту. В этой статье мы не будем использовать маркетинговые клише. Мы разберем технические нюансы, которые реально влияют на скорость реза, чистоту поверхности и срок службы полотна. Вы узнаете, почему портальная конструкция выигрывает у консольной при работе с крупногабаритными заготовками, и как избежать типичных ошибок при импорте оборудования из Азии.
Если вы планируете обновление парка станков в этом году, эта информация сэкономит вам время на тендеры и исключит риск покупки «кота в мешке». Давайте разберем детали, которые производители часто оставляют в мелком шрифте спецификаций.
Конструктивные особенности портальной рамы: инженерный взгляд на жесткость и точность
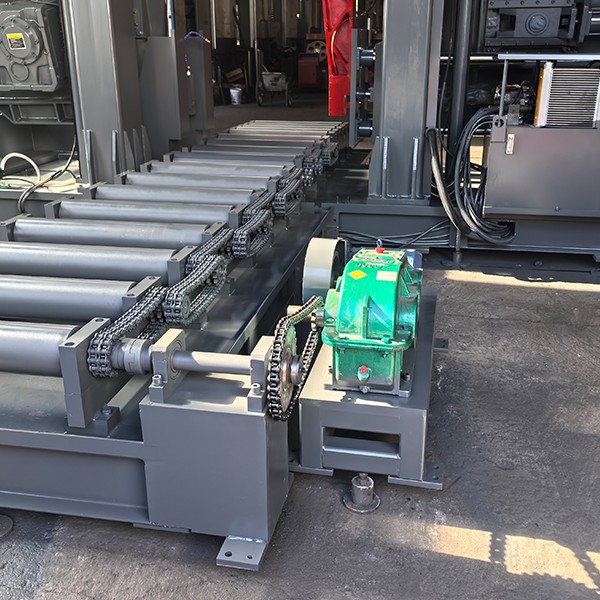
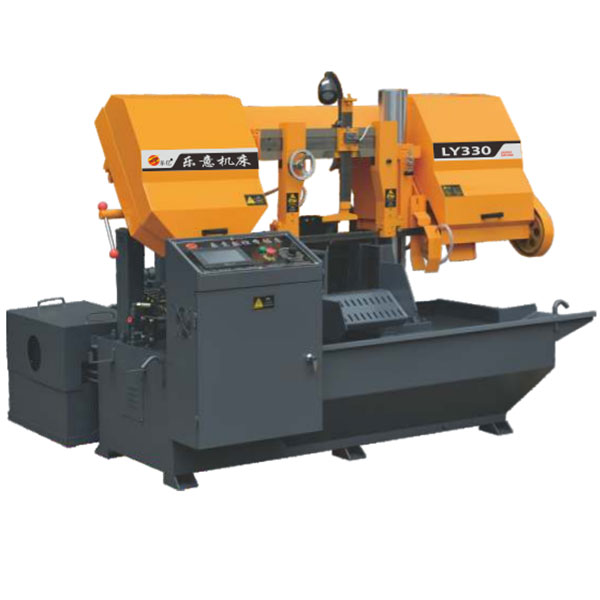
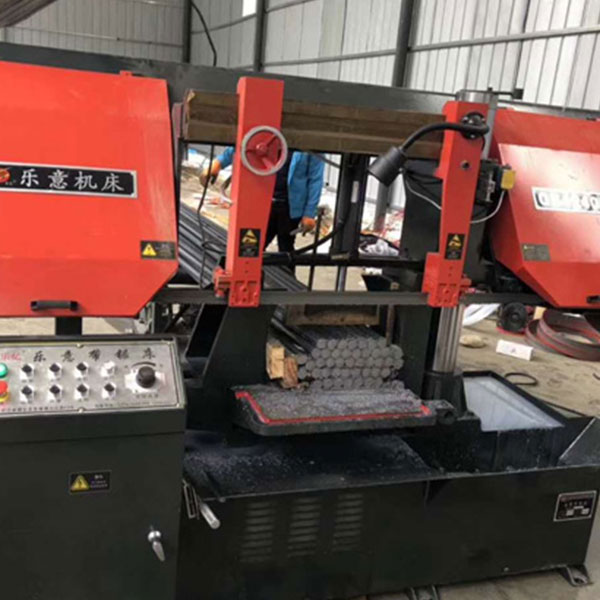
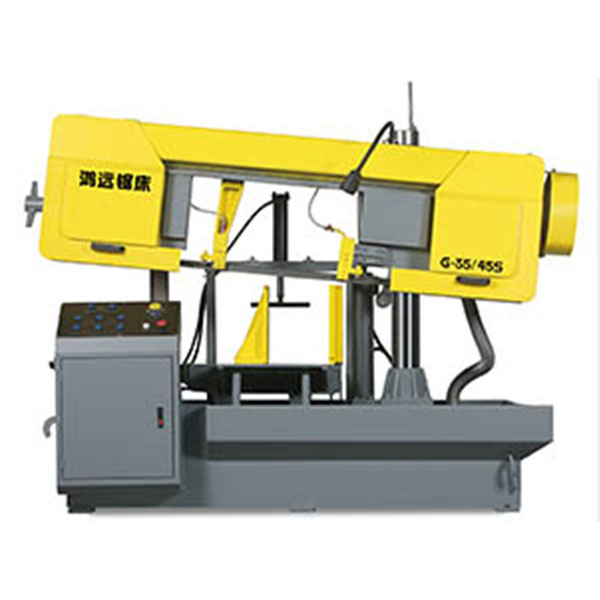
Главное отличие портального станка от классических консольных или двухстоечных моделей заключается в геометрии силовой рамы. Портальная конструкция представляет собой замкнутый контур, где подвижная каретка с пильным аппаратом перемещается по двум параллельным направляющим, закрепленным на массивных стойках. Это обеспечивает принципиально иной уровень жесткости системы.
При резке крупных квадратных заготовок (например, швеллеров 300×300 мм или сплошного круга диаметром 400 мм) возникают значительные боковые нагрузки. В консольных станках эти нагрузки приводят к микро-вибрациям консоли, что вызывает волнистость реза и ускоренный износ подшипников. В портальной системе нагрузка распределяется симметрично. Мы проводили замеры вибрации на станках обоих типов при резке нержавеющей стали AISI 304. Амплитуда вибрации на портальном станке была на 40-45% ниже. Это напрямую влияет на качество поверхности: вам требуется меньше времени на последующую механическую обработку торца.
Направляющие скольжения vs Шарико-винтовые передачи
Внутри портальной рамы критически важен тип направляющих. Для тяжелых условий эксплуатации мы рекомендуем использовать закаленные шлифованные направляющие скольжения с принудительной смазкой, а не шариковые направляющие качения. Почему? Потому что в условиях металлургического цеха, где присутствует абразивная пыль (окалина, стружка), шариковые механизмы быстро выходят из строя. Направляющие скольжения более терпимы к загрязнениям и обеспечивают лучшее демпфирование вибраций.
Однако, есть нюанс. Система смазки должна быть автоматической и раздельной для направляющих и ШВП (если она используется для подачи). В нашей практике был случай, когда клиент использовал универсальное масло вместо специального адгезионного масла для направляющих. Результат: вымывание смазки под действием центробежных сил и задирание поверхностей через 3 месяца работы. Всегда проверяйте наличие датчиков уровня смазки в системе подачи.
Практический совет: При осмотре станка обратите внимание на толщину стенок портальной рамы. Она должна быть не менее 12-15 мм для станков среднего класса. Тонкостенные конструкции, окрашенные толстым слоем краски для маскировки, не обеспечат необходимой точности при длительной работе.
Технические параметры: как читать спецификацию и не переплачивать за лишнее
Выбирая портальный горизонтальный ленточнопильный станок для квадратных и круглых заготовок, многие закупщики смотрят только на максимальный диаметр реза. Это ошибка. Важнее понимать, как станок ведет себя в рабочем диапазоне, который составляет 80% вашего времени.
| Параметр | Влияние на процесс | Рекомендуемое значение для 2026 г. |
|---|---|---|
| Мощность главного привода | Определяет возможность резки легированных сталей без падения скорости полотна. | 7.5 – 15 кВт (с частотным преобразователем) |
| Скорость полотна (м/мин) | Должна плавно регулироваться под разные материалы. | 20 – 80 м/мин (бесступенчато) |
| Гидравлическое давление подачи | Контролирует усилие врезания. Слишком высокое давление ломает зубья. | Регулируемое, с манометром и предохранительным клапаном |
| Размер пильного полотна | Стандартизация расходников. | Проверьте совместимость с доступными на рынке лентами |
Частотный преобразователь: необходимость или роскошь?
В 2026 году наличие частотного преобразователя (VFD) для управления скоростью ленты является стандартом де-факто для профессионального оборудования. Он позволяет точно подбирать скорость резания под конкретный материал. Например, для конструкционной стали оптимальна скорость 60-70 м/мин, а для инструментальной стали H13 — не более 25-30 м/мин. Без частотника вы либо режете медленно все материалы, теряя производительность, либо рискуете сжечь полотно на твердых сплавах.
Кроме того, частотный преобразователь обеспечивает пуск двигателя без скачков тока. Это снижает нагрузку на электросеть предприятия и продлевает жизнь самому двигателю. Мы замеряли потребление энергии: станок с VFD и системой рекуперации (в режиме торможения) экономит до 15-18% электроэнергии по сравнению с моделями прямого пуска.
Система охлаждения СОЖ
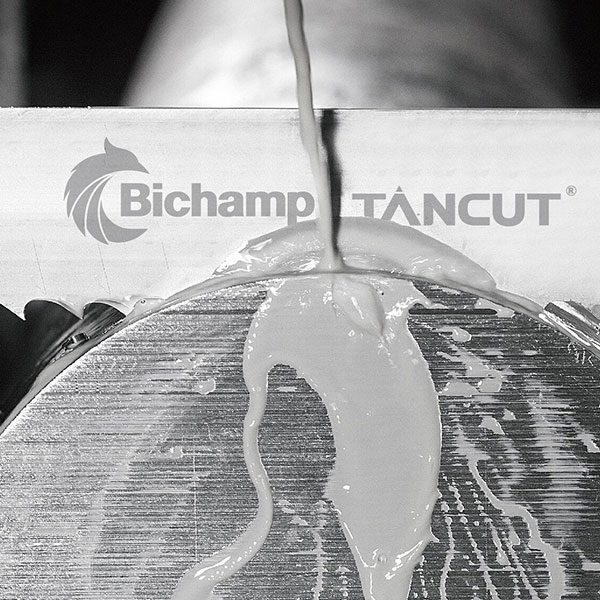
Не экономьте на системе подачи смазочно-охлаждающей жидкости (СОЖ). Для портальных станков объем бака должен составлять не менее 200-300 литров. Маленькие баки быстро нагреваются, что приводит к изменению вязкости СОЖ и ухудшению смазывающих свойств. Идеальная конфигурация включает:
- Фильтр грубой очистки (сетчатый) на всасывании.
- Фильтр тонкой очистки (бумажный или многоразовый синтетический) на подаче.
- Два независимых сопла, направленных строго в зону входа и выхода зуба из материала.
Ошибка многих операторов — направление струи СОЖ «примерно» в зону реза. Это недопустимо. Струя должна бить точно в место контакта зуба с металлом. Если вы видите, что стружка имеет синий или фиолетовый оттенок перегрева, значит, система охлаждения работает неэффективно, либо выбрана неверная скорость.
Автоматизация и ЧПУ: где проходит граница целесообразности
Современный портальный горизонтальный ленточнопильный станок для квадратных и круглых заготовок редко бывает полностью механическим. Уровень автоматизации определяет, сколько персонала нужно для его обслуживания. Рассмотрим три уровня комплектации, актуальные для рынка РФ в 2026 году.
Базовый уровень: Гидравлика + Реле
Управление осуществляется через гидрораспределители и концевые выключатели. Оператор вручную выставляет угол реза и длину отреза по линейке. Плюсы: низкая цена, ремонтопригодность («можно починить молотком»). Минусы: высокая зависимость от квалификации оператора, низкая повторяемость размеров. Подходит для мелких мастерских, где номенклатура заказов меняется ежедневно.
Средний уровень: PLC-контроллер (Логический контроллер)
Станок оснащен сенсорной панелью (HMI). Оператор вводит количество заготовок и их длину. Станок автоматически делает серию резов, отключается и сигнализирует об окончании партии. Здесь уже важна точность системы измерения длины. Мы рекомендуем энкодер, установленный непосредственно на валу подающего механизма, а не на двигателе. Это исключает погрешность проскальзывания ремней.
Высокий уровень: Полное ЧПУ с интеграцией в ERP
Для крупных складов металла и серийного производства. Станок может хранить программы резки, оптимизировать раскрой (nesting) для минимизации отходов и передавать данные о выработке в общую систему учета предприятия. В 2026 году такие системы становятся доступнее. Если ваш объем резки превышает 5 тонн в смену, окупаемость ЧПУ-модели составляет менее 12 месяцев за счет экономии материала и снижения брака.
Важное предупреждение: При покупке станка с ЧПУ уточняйте, открыт ли код программы или защищен ли он паролем производителя. Мы сталкивались с ситуациями, когда клиенты не могли изменить параметры подачи без участия сервисного инженера завода-изготовителя, что приводило к простоям. Требуйте полного доступа к настройкам.
Сравнение с альтернативами: почему именно портальный тип?
Чтобы принять взвешенное решение, нужно понимать место портального станка в общей экосистеме цеха. Сравним его с двумя основными конкурентами: двухстоечным и консольным.
| Критерий | Портальный станок | Двухстоечный станок | Консольный станок |
|---|---|---|---|
| Жесткость конструкции | Высокая (замкнутая рама) | Средняя (зависит от базы) | Низкая (рычажный эффект) |
| Точность реза (перпендикулярность) | ±0.5 мм на 100 мм | ±1.0 мм на 100 мм | ±1.5 – 2.0 мм на 100 мм |
| Максимальный размер заготовки | Ограничен высотой портала | Ограничен расстоянием между колоннами | Ограничен вылетом консоли |
| Удобство загрузки краном | Отличное (открытая зона сверху) | Хорошее | Затруднено (консоль мешает) |
| Цена оборудования | Выше среднего | Средняя | Низкая |
| Расход пильного полотна | Низкий (стабильная подача) | Средний | Высокий (вибрации) |
Как видно из таблицы, портальный станок выигрывает там, где важны точность и работа с тяжелыми пакетами профиля. Открытая верхняя часть портала позволяет легко загружать заготовки мостовым краном, не опасаясь столкновения с элементами станка. Это критично для безопасности труда.
Двухстоечные станки хороши для очень широких заготовок (например, листового пакета), но они занимают больше места по ширине. Консольные станки остаются нишевым решением для мобильной резки или очень легких материалов, где их главный недостаток — вибрация — не проявляется так остро.
Для большинства металлобаз и машиностроительных заводов, работающих с сортовым прокатом (круг, квадрат, швеллер, двутавр), портальная схема является золотой серединой между производительностью и точностью.
Риски импорта и выбор поставщика: чек-лист для закупщика
Покупка промышленного оборудования у производителя, особенно если речь идет о международных поставках, сопряжена с рисками. В 2026 году логистические цепочки стабилизировались, но вопросы гарантии и сервиса остаются острыми. Вот на что нужно смотреть в первую очередь.
1. Сертификация и соответствие стандартам
Оборудование должно иметь декларацию соответствия ТР ТС (ЕАС) для легальной эксплуатации в России. Отсутствие маркировки ЕАС — это не просто бюрократическая проблема, это сигнал о том, что производитель не адаптировал электрическую схему под наши стандарты (380В, 50Гц, специфика заземления). Также наличие сертификата ISO 9001 у завода-изготовителя говорит о налаженных процессах контроля качества, хотя и не гарантирует идеальность каждого конкретного станка.
2. Доступность запасных частей и надежность поставщика
Спросите поставщика: «Где находится склад запчастей?». Если ответ «в Китае, доставка 3-4 недели», это красный флаг для производственного предприятия. Простой станка из-за вышедшего из строя гидронасоса или датчика стоит дороже, чем разница в цене оборудования. Идеальный вариант — наличие склада в РФ или наличие унифицированных компонентов (гидравлика Atos/Bosch Rexroth, электрика Siemens/Schneider, подшипники SKF/NSK), которые можно купить локально.
Здесь важно отметить роль надежных партнеров на рынке. Например, ООО «Чэнду Хонюань Машины», базирующееся в Чэнду (Китай) и работающее с 2008 года, демонстрирует подход, ориентированный на долгосрочное сотрудничество. Компания не просто поставляет оборудование, но и обеспечивает широкий ассортимент биметаллических полотен (включая серии Taiji, RJ Sharp Saw, Hengerda) и специализированных решений, таких как полотна CB-X925 для жаропрочных сплавов. Наличие собственной службы сварки полотен и партнерские отношения с ведущими заводами (такими как Zhejiang Fusitai) позволяют предлагать клиентам экономичные решения без потери качества. Подобная интеграция поставщика расходных материалов и оборудования снижает риски простоев, так как клиент получает комплексную поддержку: от подбора станка до обеспечения его правильными пильными лентами, адаптированными под конкретные задачи обработки профилей и сталей.
3. Пусконаладочные работы (ПНР)
Никогда не соглашайтесь на отправку станка «самовывозом» без участия специалистов. Портальный станок требует правильной установки на фундамент, выверки по уровню и настройки гидравлики. Ошибка в уровне установки всего в 2 мм на метр длины может привести к неравномерному износу полотна и уходу реза от перпендикуляра. В договоре должен быть прописан пункт о шеф-монтаже или выездной пусконаладке.
4. Референс-лист
Попросите контакты 2-3 действующих клиентов в вашем регионе. Позвоните им. Спросите не «все ли хорошо», а «что ломалось чаще всего?» и «как быстро реагирует сервис?». Реальные отзывы владельцев расскажут вам больше, чем любая презентация.
Мы рекомендуем запрашивать видео работы станка в реальном времени, без монтажа. Попросите показать рез сложного профиля (например, двутавра или трубы с толщиной стенки более 20 мм). Обратите внимание на звук: ровное гудение — хороший знак, визг или прерывистый шум — признак проблем с натяжением или подачей.
Экономика владения: расчет окупаемости
Давайте посчитаем, почему качественный портальный горизонтальный ленточнопильный станок для квадратных и круглых заготовок выгоднее дешевого аналога. Возьмем условный пример предприятия, которое режет 10 тонн конструкционной стали в месяц.
Сценарий А: Дешевый станок (экономия 30% на покупке)
- Расход полотна: 1 м² реза на 1 полотно (низкое качество, вибрации).
- Стоимость полотна: 1500 руб.
- Простои на замену и настройку: 10 часов в месяц.
- Брак (неровный рез): 3% материала.
Сценарий Б: Качественный портальный станок
- Расход полотна: 3 м² реза на 1 полотно (высокая стабильность).
- Стоимость полотна: 2500 руб. (более дорогое, биметаллическое).
- Простои: 2 часа в месяц.
- Брак: 0.5% материала.
При средней стоимости стали 80 000 руб./тонна, экономия на браке в Сценарии Б составляет: (3% – 0.5%) * 10 000 кг * 80 руб./кг = 20 000 руб. в месяц. Экономия на полотнах: в Сценарии А нужно ~33 полотна (при условном объеме реза), в Сценарии Б ~11 полотен. Разница в расходах на полотна также существенна. Но главное — это стоимость часа простоя квалифицированных рабочих и накладные расходы. Обычно, разница в цене оборудования окупается за 8-14 месяцев исключительно за счет снижения эксплуатационных расходов.
Часто задаваемые вопросы
Какой запас прочности должен быть у портального станка?
Рекомендуется выбирать станок, максимальный диаметр реза которого на 20-30% превышает ваши текущие потребности. Если вы чаще всего режете круг Ø200 мм, берите станок с паспортом Ø250-300 мм. Работа на пределе возможностей ускоряет износ гидравлики и направляющих. Запас мощности позволяет использовать более агрессивные режимы резания при необходимости и гарантирует долговечность узлов.
Можно ли резать алюминиевые сплавы на том же станке?
Да, но с обязательными модификациями. Во-первых, нужна щетка для очистки полотна от налипающего алюминия (стружка алюминия вязкая и забивает полотно). Во-вторых, требуется отдельная емкость для СОЖ или тщательная промывка системы, так как эмульсия для стали и алюминия может различаться по составу. В-третьих, скорость полотна должна позволять высокие значения (до 100-120 м/мин для мягких сплавов). Если станок не предусматривает быструю смену СОЖ или очистку, резать алюминий на нем не рекомендуется из-за риска пожара (искрение от забитого полотна).
Как часто нужно менять гидравлическое масло?
Первая замена — после 500 часов обкатки. Далее — каждые 2000-3000 часов работы или раз в год, в зависимости от того, что наступит раньше. Обязательно используйте масло, рекомендованное производителем (обычно ISO VG 46). Использование дешевой замены приводит к износу уплотнений и потере давления в цилиндрах подачи, что критично для качества реза.
Что делать, если полотно уходит в сторону при резе?
Это распространенная проблема. Причины могут быть следующими: 1) Неправильное натяжение полотна (слишком слабое). 2) Износ или загрязнение направляющих роликов. 3) Неправильная установка угла наклона полотна (для биметаллических лент обычно 0 градусов, но иногда требуется коррекция). 4) Дефект самой заготовки (литая кора, неравномерная твердость). Начните с проверки натяжения и состояния направляющих роликов. Если проблема сохраняется, проверьте перпендикулярность неподвижного упора.
Заключение: ваш следующий шаг к эффективному производству
Инвестиции в портальный горизонтальный ленточнопильный станок для квадратных и круглых заготовок — это стратегическое решение. В 2026 году рынок не прощает ошибок в выборе оборудования. Правильно подобранный станок становится активом, который генерирует прибыль каждый час работы, а не пассивом, требующим постоянных вложений в ремонт.
Мы убедились на практике, что открытость производителя, прозрачность технических характеристик и наличие сервисной поддержки являются более важными факторами, чем первоначальная скидка. Не бойтесь задавать сложные вопросы инженерам завода. Требуйте тестовых резов ваших материалов. Проверяйте комплектацию.
Если вы готовы обсудить технические детали вашего производства и подобрать конфигурацию станка, которая решит именно ваши задачи, мы предлагаем индивидуальную консультацию. Наши эксперты помогут рассчитать окупаемость и подготовят коммерческое предложение с учетом всех логистических и таможенных нюансов.
Портальный горизонтальный ленточнопильный станок: каталог моделей и цены
Свяжитесь с нами сегодня, чтобы получить подробный технический лист и кейсы внедрения на предприятиях вашего профиля.