
Полотно умирает раньше срока: семь признаков и проверка за десять минут
2026-09-25
Когда полотно выходит из строя раньше расчёта, первым делом меняют полотно. Правильнее — посмотреть на станок: в большинстве случаев причина в режиме, в направляющих или в натяжении, а не в металле зубьев.
Ниже семь признаков, которые видно на станке без лаборатории, и порядок проверки, который занимает десять минут. Он дешевле нового полотна и работает на любой модели.
Содержание
- 01. Преждевременный износ — это не «плохое полотно»
- 02. Семь признаков: что стоит за каждым
- 03. Расчёт числа зубьев в резе: два примера
- 04. Проверка за десять минут
- 05. Приработка нового полотна
- 06. Когда полотно всё-таки выбрано неверно
- 07. Что уточнить перед повторным заказом
- 08. Вопросы, которые задают до заказа
- 09. Что мы предлагаем
Преждевременный износ — это не «плохое полотно»
Полотно работает в системе из четырёх элементов: само полотно, скорость ленты, подача и натяжение. Отказ почти всегда происходит там, где один из четырёх вышел за пределы, — и полотно первым показывает чужие ошибки.
Практический вывод: если вы меняете полотно и не меняете режим, следующее выйдет из строя так же. Разница только в том, через сколько резов.
Семь признаков: что стоит за каждым
| Признак | Что за ним стоит | Что проверяют первым |
|---|---|---|
| Рез уводит в сторону | Зазор в направляющих или ослаблено натяжение | Натяжение и подвод направляющих к заготовке |
| Сколы на вершинах зубьев | Слишком крупный шаг или слишком большая подача | Число зубьев в резе и подачу на зуб |
| Зубья быстро округляются | Завышена скорость ленты для этого материала | Скорость ленты и подачу СОЖ |
| Трещина по впадине, обрыв | Перетянуто полотно или изношены направляющие | Натяжение, подшипники качения и твёрдосплавные направляющие |
| Стружка пылит, цвета побежалости | Мало СОЖ или она подаётся не в зону реза | Подачу СОЖ и уровень в баке |
| Рост усилия резания, гудение | Шаг не соответствует сечению: в резе один-два зуба | Расчёт числа зубьев в резе |
| Волнистая поверхность реза | Слишком частый шаг на крупном сечении, забивание стружкой | Переход на более редкий шаг |
Обратите внимание: первые четыре признака в большинстве случаев закрываются настройкой станка, а не заменой полотна. Последние два — это почти всегда ошибка подбора шага, и новое полотно с тем же шагом повторит картину.
Расчёт числа зубьев в резе: два примера
Правило «не менее трёх зубьев в резе» считается за минуту, и это единственная проверка, которая отделяет ошибку подбора от ошибки режима. Средний шаг берут по каталогу: шаг 1.0/1.5 означает от одного до полутора зубьев на дюйм, то есть средний шаг около 20 mm; шаг 4/6 — четыре-шесть зубьев на дюйм, средний шаг около 5 mm.
- **Круг Ø200 при шаге 1.0/1.5.** 200 / 20 ≈ 10 зубьев в резе. Это рабочий случай: нагрузка распределена, стружка уходит.
- **Тот же круг Ø200 при шаге 4/6.** 200 / 5 ≈ 40 зубьев. Стружке некуда уходить, канавки забиваются, усилие растёт, и скол приходит на первом-втором десятке резов — при том что полотно новое и далеко не дешёвое.
- **Труба со стенкой 5 mm при шаге 1.0/1.5.** 5 / 20 = четверть зуба. Здесь никакая настройка станка не поможет: нужен другой шаг и специальное полотно для тонкостенных труб с особой конструкцией зубьев.
Практический вывод: два крайних случая из списка выглядят одинаково — полотно умирает раньше срока, — но лечатся противоположно. В одном достаточно сменить шаг на более редкий, в другом никакая настройка не заменит другое полотно.
Проверка за десять минут
- Проверьте натяжение по паспорту станка. На полуавтоматах серии FS оно ручное, гидравлическое — опция; на вертикальном станке натяжение гидравлическое.
- Подведите направляющие к заготовке с минимальным зазором. Зазор больше нужного — и рез уводит.
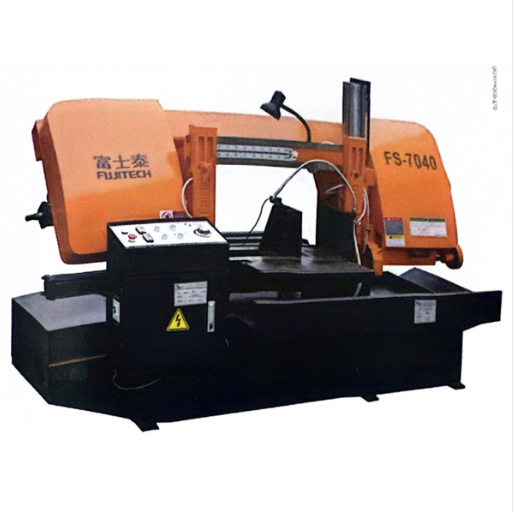
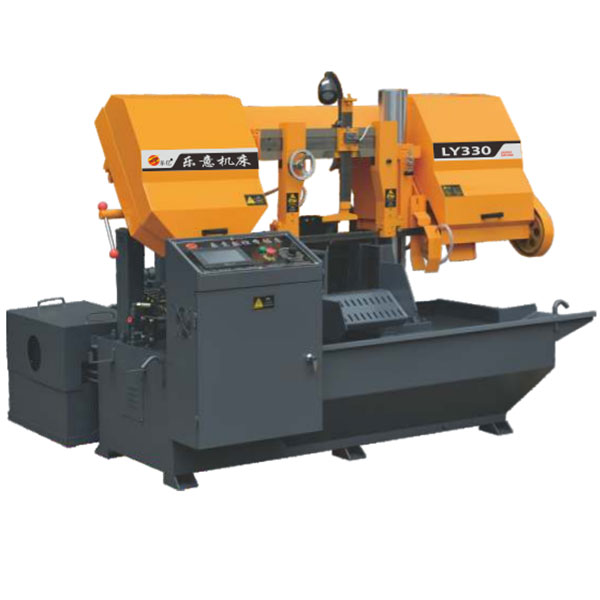
- Проверьте скорость ленты по материалу. У горизонтальных станков LY330 и GZ4232 ряд 22/41/52/74; у FS — 20/30/45/60/(75) m/min, у FS-7040 — 18/24/29/35/42; у двухстоечного GB4240/60 — 23/43/62/75 m/min; у портальных серий — частотное бесступенчатое регулирование.
- Проверьте подачу СОЖ и уровень в баке: 45 л на СОЖ и 50 л на гидравлику — стандартные объёмы по каталогу.
- Осмотрите подшипники качения и твёрдосплавные направляющие: на полуавтоматах именно они заявлены как элемент продления срока службы полотна.
Приработка нового полотна
Новое полотно ставят на пониженную подачу и ведут до тех пор, пока рез не станет ровным по всей ширине, после чего выходят на рабочий режим. Первые резы на рабочей подаче снимают с вершин зубьев ресурс, который потом не вернуть: полотно, пущенное в работу без приработки, выходит на расчётную стойкость позже и никогда её не догоняет.
Оговорка, которую стоит повторить: приработка не лечит неправильный шаг. Она продлевает жизнь правильно подобранному полотну, и только. Если в резе один-два зуба или сорок, приработка изменит лишь то, на каком резе полотно выйдет из строя.
Второе: приработку нельзя совмещать с проверкой режима. Сначала убедитесь, что скорость, подача и СОЖ выставлены по материалу, и только потом оценивайте стойкость полотна. Иначе вы припишете полотну то, что сделал режим.
Когда полотно всё-таки выбрано неверно
Если материал стоит особняком, универсальная позиция не поможет, и никакая настройка станка это не заменит.
- **Крупные жаропрочные сплавы.** CB-X925: разрезная конструкция зуба снижает усилие резания, покрытие 2000–3500 HV держит износ и изолирует вершину от температуры.
- **Титан, титановые сплавы, чистый молибден, ниобиевые сплавы.** CB-TA/C: увеличенная канавка зуба для отвода стружки и то же покрытие 2000–3500 HV.
- **Алюминиевые листы и слитки, ручная подача.** TCB-MP: неразрезная конструкция и точная шлифовка вершин.
- **Нержавеющая сталь.** DYNABAND G — высокоскоростное полотно с покрытием.
- **Тонкостенные трубы и лёгкие стали.** Специальное полотно с особой формой зуба.
Обратите внимание: каждая из этих позиций проигрывает универсальной на «обычной» конструкционной стали. Специализация работает в свою сторону, а не во все.
Что уточнить перед повторным заказом
- Какой признак был первым: увод, скол, округление или обрыв.
- Скорость ленты и подача, на которых работали.
- Тип и состояние СОЖ, уровень в баке.
- Состояние направляющих и величина натяжения.
- Длина и ширина ленты по станку.
- Материал и сечение заготовки, включая минимальную толщину стенки.
Вопросы, которые задают до заказа
Почему полотно обрывается по впадине?
Две причины: перетянуто полотно или изношены направляющие. Проверьте натяжение по паспорту станка и осмотрите подшипники качения с твёрдосплавными направляющими. Обрыв почти никогда не означает брак полотна.
Можно ли поднять скорость, чтобы ускорить рез?
Скорость задаёт материал, а не желание ускориться. На завышенной скорости зубья округляются быстрее, чем вы выигрываете по времени. Сначала проверьте ряд скоростей вашей модели, потом считайте выигрыш.
Нужно ли переходить на позицию с покрытием?
Только если материал требует: жаропрочные сплавы, титан, нержавейка. На конструкционной стали покрытие не окупается.
Нужно ли прирабатывать новое полотно?
Да, и это единственная операция, которая ничего не стоит и заметно продлевает стойкость. Полотно ведут на пониженной подаче до ровного реза по всей ширине, затем выходят на рабочий режим. Исключений нет: полотно без приработки теряет часть ресурса до того, как начинает работать в расчётном режиме.
Что мы предлагаем
ООО «Чэнду Хонюань Машины» выпускает биметаллические полотна с корпусом из X32 и RM80 и зубьями из порошков M42, M51 и 2042, а также специализированные позиции: CB-X925, CB-TA/C, TCB-MP, DYNABAND G и для тонкостенных труб. Полотна работают с любым типом ленточнопильного станка.
Пришлите материал, сечение, модель станка, скорость и подачу, на которых работаете. Вернём подбор с расчётом числа зубьев в резе и перечень настроек, которые нужно проверить до следующего заказа, — страница контактов.