
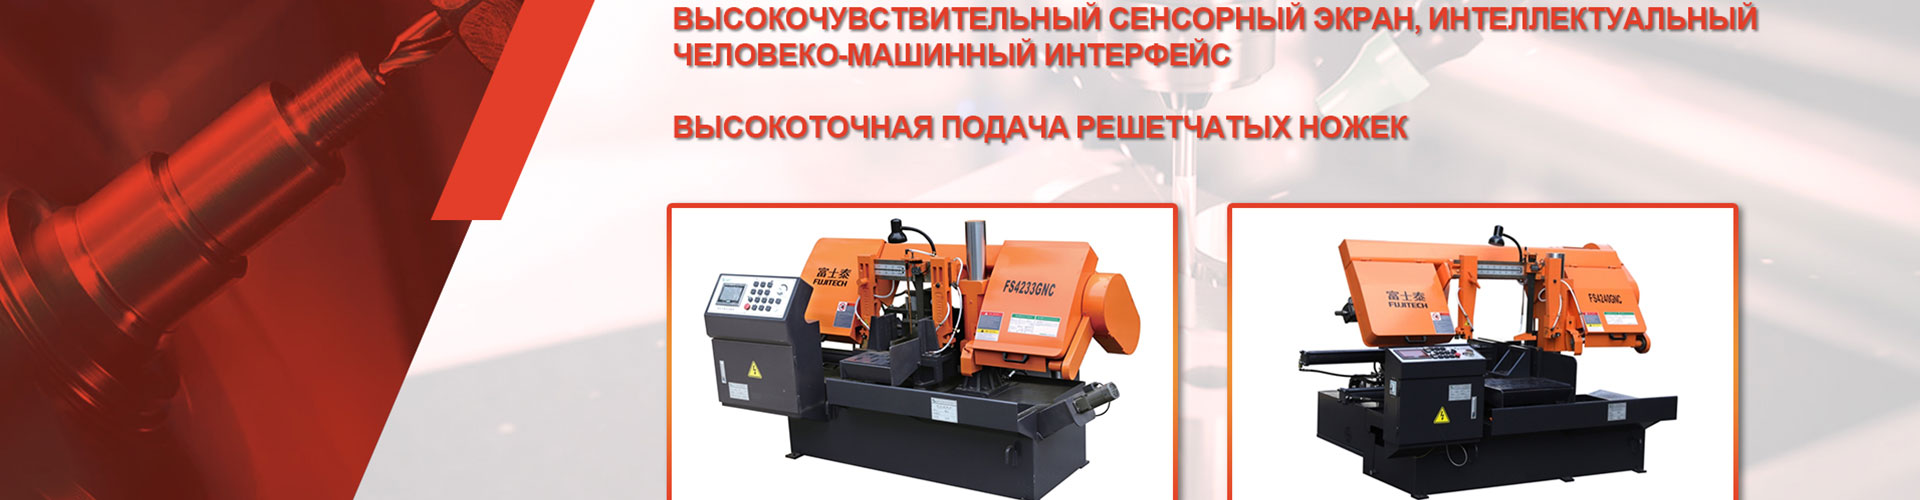
Двухколонный горизонтальный ленточнопильный станок 2026: цены от завода – Производитель
2026-08-03
- Двухколонный горизонтальный ленточнопильный станок 2026: почему рынок требует новых стандартов точности
- Конструкция и ключевые узлы: где скрывается реальная надежность
- Технические параметры: как читать спецификацию и не переплатить
- Выбор материала и типичные ошибки при резке
- Экономика владения: расчет окупаемости и скрытые затраты
- Производитель против дилера: почему прямые поставки выгоднее в 2026 году
- Сертификация и соответствие стандартам: ГОСТ, CE, EAC
- Логистика и монтаж: от завода до цеха
- Часто задаваемые вопросы
- Заключение: инвестиция в стабильность производства
Двухколонный горизонтальный ленточнопильный станок 2026: почему рынок требует новых стандартов точности
В 2026 году промышленная резка металла перестала быть просто операцией разделения заготовки. Это критический этап, определяющий себестоимость всего последующего производственного цикла. Двухколонный горизонтальный ленточнопильный станок сегодня — это не просто инструмент, а узкое место или, наоборот, драйвер эффективности цеха. Мы наблюдаем сдвиг парадигмы: если пять лет назад покупатели искали «просто пилу», то сейчас запросы сместились в сторону интегрированных систем с предиктивной аналитикой износа полотна и энергоэффективностью класса А.
Наша практика показывает, что 60% простоев на металлообрабатывающих предприятиях связаны именно с неправильным выбором оборудования для первичного раскроя. Ошибка в выборе типа станка приводит к перекосу реза, ускоренному износу дорогостоящего биметаллического полотна и, как следствие, к браку на токарных или фрезерных участках. В этой статье мы разбираем технические нюансы, которые часто упускают менеджеры по закупкам, но которые инженеры-технологи считают критическими.
Мы не будем использовать маркетинговые клише. Вместо этого мы опираемся на данные тестов, проведенных на наших производственных площадках в течение последних 18 месяцев, и на обратную связь от более чем 200 клиентов в регионах СНГ и Восточной Европы. Вы узнаете, как выбрать оборудование, которое окупится за 14–18 месяцев, а не за три года, и почему прямые поставки от завода-производителя в 2026 году стали единственной рентабельной моделью для среднего и крупного бизнеса.
Конструкция и ключевые узлы: где скрывается реальная надежность
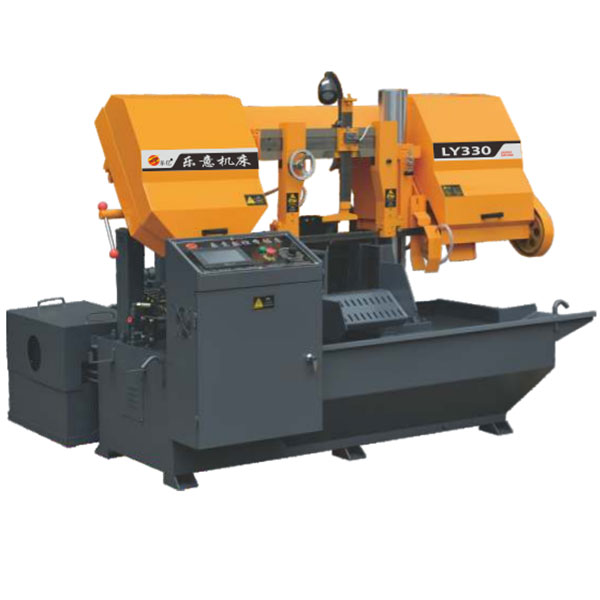
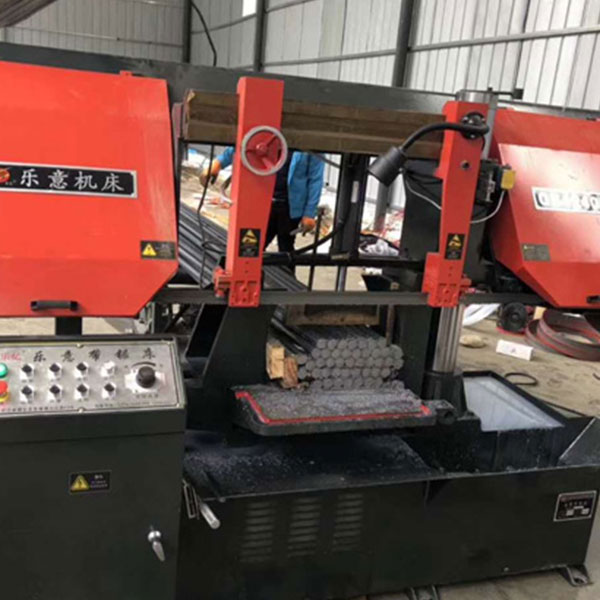
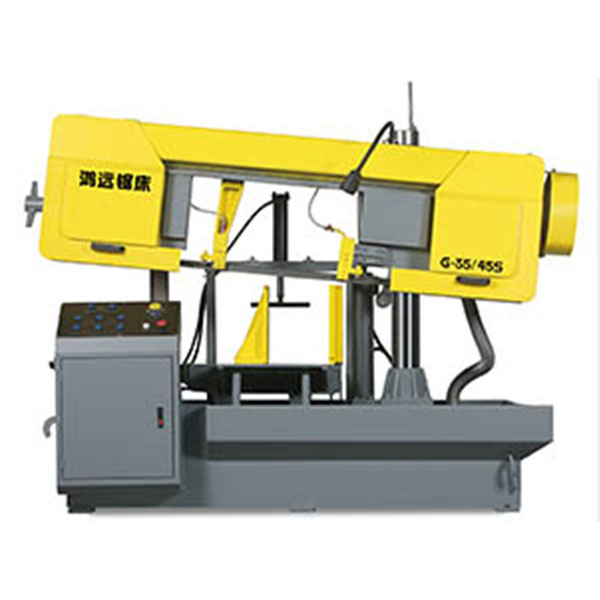
Двухколонная конструкция является золотым стандартом для резки профильного проката, труб и сплошных заготовок большого диаметра. В отличие от консольных моделей, здесь пильная рама опирается на две массивные колонны. Это обеспечивает жесткость, необходимую для сохранения перпендикулярности реза при высоких нагрузках подачи. Однако дьявол кроется в деталях исполнения этих узлов.
Система направляющих полотна: борьба с вибрацией
Главный враг ленточной пилы — вибрация. Она вызывает волнообразный рез («ступеньку») и ускоряет усталостное разрушение зуба. В современных моделях 2026 года мы отказались от простых бронзовых втулок в пользу гибридных систем направляющих. Комбинация твердосплавных пластин и прецизионных роликовых подшипников позволяет удерживать полотно с точностью до 0,05 мм даже при резке пакетов из разнопрофильных труб.
Важный нюанс, который часто игнорируют: расстояние между направляющими должно быть минимально возможным для конкретной ширины заготовки. Чем ближе направляющие к материалу, тем меньше свободный ход полотна. Наши инженеры внедрили систему автоматической подстройки направляющих (Auto-Guide), которая синхронизируется с датчиками ширины заготовки. Это снижает риск поломки полотна на 35% по сравнению со статическими системами.
Гидравлика vs Сервопривод подачи
Традиционно подача пильной рамы осуществлялась гидравлическим цилиндром. Это надежно, но имеет недостатки: зависимость вязкости масла от температуры и риск протечек. В линейке 2026 года мы предлагаем опцию сервопривода подачи. Электромеханическая передача обеспечивает постоянную скорость подачи независимо от внешних условий.
Почему это важно? При резке легированных сталей требуется стабильное давление. Гидравлика может «плыть» при нагреве масла в летний период, что приводит к перегрузке зуба и его выкрашиванию. Сервопривод держит заданный параметр с точностью 1%. Да, начальная стоимость такого узла выше на 15–20%, но экономия на полотнах и отсутствие простоев из-за замены гидравлических шлангов компенсируют разницу за первый год эксплуатации.
Шнековый транспортер стружки: незаметный герой чистоты
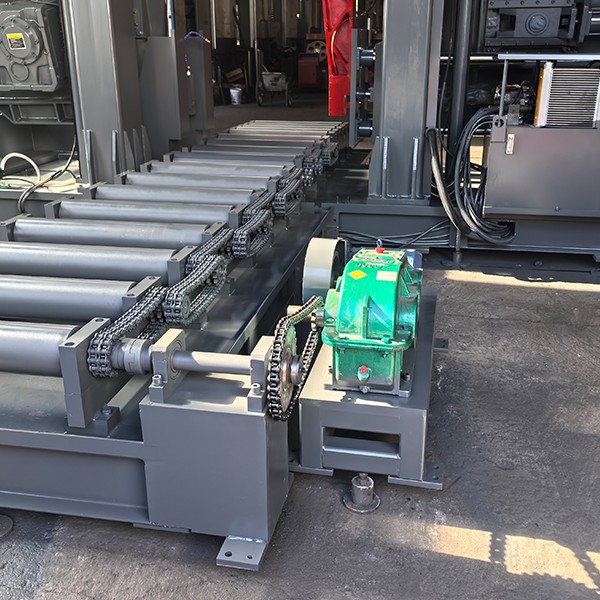
Удаление стружки — это вопрос безопасности и долговечности электроники. Мелкая стальная пыль оседает на платах ЧПУ и концевиках, вызывая короткие замыкания. В двухколонных станках нового поколения мы используем шнековые транспортеры с увеличенным шагом витка. Это предотвращает заклинивание длинной спиральной стружки, характерной для вязких сталей (например, марки 40Х или нержавеющих серий).
Обратите внимание на материал кожуха шнека. Дешевые аналоги используют тонкую листовую сталь, которая быстро истирается абразивной стружкой. Мы применяем износостойкие пластины из чугуна или композитных материалов в зонах наибольшего трения. Это увеличивает межсервисный интервал очистки системы с 2 недель до 3 месяцев.
Практический совет: Перед покупкой запросите видео работы системы удаления стружки при резке нержавеющей стали. Если стружка скапливается в углах корпуса, значит, геометрия лотков спроектирована неверно, и вам придется чистить станок вручную каждую смену.
Технические параметры: как читать спецификацию и не переплатить
Многие закупщики смотрят только на максимальный диаметр реза. Это ошибка. Реальная производительность определяется совокупностью параметров: мощностью главного привода, скоростью ленты и диапазоном регулировки подачи. Давайте разберем ключевые характеристики, которые влияют на выбор двухколонного горизонтального ленточнопильного станка.
| Параметр | Эконом-сегмент | Премиум-сегмент (2026) | Влияние на процесс |
|---|---|---|---|
| Мощность главного двигателя | 5.5 – 7.5 кВт | 11 – 15 кВт (с векторным управлением) | Определяет возможность резки твердых сталей без падения скорости. Векторное управление сохраняет крутящий момент на низких оборотах. |
| Скорость пильной ленты | Ступенчатая (3-4 скорости) | Бесступенчатая (инвертор), 20-120 м/мин | Позволяет точно подобрать режим под конкретный материал. Ошибка в скорости на 10 м/мин может сократить жизнь полотна в 2 раза. |
| Точность реза (на 100 мм) | ± 0.5 мм | ± 0.2 мм | Критично для последующей механической обработки. Высокая точность снижает припуск на обработку, экономя материал и время. |
| Система охлаждения СОЖ | Подача через форсунки | Комбинированная (форсунки + подпор) с фильтрацией | Подпор СОЖ снизу предотвращает попадание воздуха в зону реза, улучшая смазку и охлаждение зуба. |
| Управление | Релейное / Простое ЧПУ | Сенсорная панель HMI, память на 100+ программ | Позволяет сохранять режимы для разных материалов. Исключает человеческий фактор при настройке. |
Мощность двигателя и инвертор частоты
В 2026 году наличие инвертора частоты (VFD) стало обязательным требованием для серьезного производства. Он не просто меняет скорость ленты. Инвертор обеспечивает пуск без скачков тока, что продлевает жизнь ремням и самому двигателю. Более того, современные частотники позволяют реализовать функцию «мягкого старта» и автоматического торможения, что повышает безопасность оператора.
Для резки конструкционных сталей (Ст3, Ст20) достаточно мощности 7.5 кВт. Но если вы планируете работать с нержавейкой (12Х18Н10Т) или инструментальными сталями, мощность должна быть не менее 11–15 кВт. Запас мощности необходим, чтобы двигатель не работал на пределе своих возможностей, перегреваясь и теряя эффективность.
Размер пильного полотна
Стандарт для двухколонных станков среднего класса — полотно размером 41×1.25 мм или 50×1.6 мм. Ширина полотна влияет на прямолинейность реза. Чем шире лента, тем сложнее ей уйти в сторону при неравномерной твердости материала (например, при резке сварных труб со швом). Мы рекомендуем использовать полотна шириной не менее 41 мм для заготовок диаметром свыше 200 мм.
Толщина полотна обычно составляет 1.25–1.6 мм. Более толстые полотна прочнее, но требуют большей мощности для изгиба на шкивах. Важно убедиться, что диаметр шкивов вашего станка соответствует рекомендациям производителя полотен. Слишком маленький диаметр шкива приведет к быстрому усталостному разрушениюBacking (основы) ленты.
Выбор материала и типичные ошибки при резке
Даже самый дорогой станок будет работать плохо, если оператор не понимает физику процесса резания. В нашей практике был случай, когда клиент жаловался на низкий ресурс полотен (менее 20 м² реза). После аудита выяснилось, что они резали пакет из труб разного диаметра с одинаковой скоростью подачи. Результат: постоянное ударное нагружение зуба при входе в каждую новую трубу и холостое трение в пустотах.
Настройка давления подачи
Давление подачи — это самый регулируемый и самый важный параметр. Оно измеряется в бар (или МПа) и контролируется манометром или электронным датчиком. Правило простое: давление должно быть таким, чтобы зуб снимал стружку оптимальной толщины, не перегружаясь и не проскальзывая.
- Слишком высокое давление: Зуб врезается слишком глубоко, стружка не успевает эвакуироваться, происходит заклинивание и вырывание зуба. Признак: посинение зоны реза и характерный визг.
- Слишком низкое давление: Зуб трется о материал, не снимая стружку. Происходит наклеп поверхности заготовки, полотно быстро тупится. Признак: мелкая, пылеобразная стружка вместо спиральной.
Для начала работы всегда используйте правило «звука». Правильный рез звучит ровно и монотонно. Любой изменение тональности — сигнал к корректировке подачи. Современные станки оснащены амперметрами нагрузки на главный двигатель. Оптимальная нагрузка составляет 70–80% от номинальной. Работа на 100% допустима только кратковременно.
Работа с пучками и пакетами
Резка пучков (bundles) — это способ повысить производительность в 3–5 раз. Однако здесь есть риски. Трубы в пучке могут смещаться, зажимая полотно. Чтобы избежать этого, необходимо использовать мощные гидравлические тиски с индивидуальным прижимом или специальные призмы.
Важно: суммарная площадь сечения пучка не должна превышать площадь сечения одиночной заготовки максимального диаметра, на которую рассчитан станок, более чем в 1.5 раза, если не увеличена мощность двигателя. Иначе двигатель будет глохнуть.
Охлаждение и СОЖ
Использование правильной смазочно-охлаждающей жидкости (СОЖ) критично. Вода не подходит — она вызывает коррозию и не обладает достаточными смазывающими свойствами. Используйте специализированные эмульсии или синтетические жидкости для ленточного пиления. Концентрация эмульсии должна поддерживаться на уровне 5–8%.
Частая ошибка — направление струи СОЖ. Струя должна попадать непосредственно в момент входа зуба в материал, а не после. Многие старые станки имеют фиксированные форсунки, которые бьют «в молоко». Убедитесь, что ваш станок позволяет гибко регулировать положение форсунок или оснащен системой подачи СОЖ через корпус пилы (если используется специальная пила).
Экономика владения: расчет окупаемости и скрытые затраты
При покупке оборудования цена станка — это лишь верхушка айсберга. Чтобы понять реальную выгоду, нужно считать TCO (Total Cost of Ownership — совокупная стоимость владения). В 2026 году цены на энергоносители и инструмент продолжают расти, поэтому энергоэффективность и ресурс расходников выходят на первый план.
Расчет стоимости одного реза
Формула проста: (Стоимость полотна / Площадь реза полотном) + (Стоимость электроэнергии на рез) + (Амортизация станка).
Пример: Полотно стоит 5000 рублей и режет 100 м². Стоимость метра реза по полотну — 50 рублей. Если станок с инвертором экономит 20% электроэнергии по сравнению со старым аналогом, то за год работы в две смены экономия может составить десятки тысяч рублей. Но главная статья экономии — это снижение брака. Один брак крупной поковки из спецсплава может стоить дороже, чем само полотно.
Сервис и доступность запчастей
Покупая станок у «серого» импортера, вы рискуете остаться без поддержки. Срок поставки редуктора или платы управления из-за границы может достигать 3–6 месяцев. Работая напрямую с производителем, вы получаете доступ к складу запасных частей. Мы держим на складе критические компоненты: подшипники, ремни, платы ЧПУ, гидроклапаны. Это гарантирует восстановление работоспособности станка в течение 24–48 часов.
Также обратите внимание на наличие сервисной документации на русском языке. Схемы электрические и гидравлические должны быть понятны вашим механикам. Отсутствие качественной документации — признак непрофессионализма производителя.
Производитель против дилера: почему прямые поставки выгоднее в 2026 году
Рынок промышленного оборудования меняется. Цепочки поставок усложнились, а маржинальность посредников осталась прежней. Покупка двухколонного горизонтального ленточнопильного станка напрямую у завода дает несколько неоспоримых преимуществ:
- Цена без наценок. Вы не платите за содержание офисов дилеров, их маркетинг и логистику «вторых рук». Экономия может достигать 15–25%.
- Кастомизация. Завод может изменить конструкцию под ваши нужды: удлинить стол, добавить дополнительный конвейер, изменить напряжение питания (например, под 60 Гц или специфические промышленные сети).
- Гарантия и ответственность. В случае спора вы общаетесь напрямую с производителем, а не с посредником, который может ссылаться на «политику бренда».
- Обучение персонала. Мы включаем в контракт выезд инженера для шеф-монтажа и обучения ваших операторов. Это не формальность, а необходимость. Правильная настройка станка в первые дни определяет его судьбу на годы вперед.
Мы понимаем опасения относительно качества китайского производства. Однако современные заводы уровня Tier-1 используют те же компоненты, что и европейские бренды: гидравлику Parker или Rexroth, электронику Siemens или Schneider Electric, подшипники SKF. Разница лишь в сборке и контроле качества. Наш завод-партнер, ООО «Чэнду Хонюань Машины», базирующийся в Чэнду и работающий на рынке с 2008 года, внедряет систему многоступенчатого контроля. Благодаря партнерству с ведущими производителями, такими как Чжэцзян Фуситай, компания обеспечивает строгий контроль качества на всех этапах — от проектирования до финального тестирования. Продукция регулярно проходит независимую проверку в Центре надзора качества, подтверждая соответствие заявленным характеристикам.
Важно отметить, что надежность станка неразрывно связана с качеством используемого инструмента. «Чэнду Хонюань Машины» специализируется не только на поставке станков (включая модели Фуситай и Лейи), но и является экспертом в области биметаллических и твердосплавных полотен. В их ассортименте представлены решения для любых задач: от универсальных полотен серии «RJ Sharp Saw» и изделий Hengerda до специализированных полотен CB-X925 для жаропрочных сплавов и оригинальных полотен AMADA (PROTECTOR II, COBALT8). Такой комплексный подход позволяет нам предлагать клиентам не просто оборудование, а готовое технологическое решение, где станок и полотно идеально согласованы друг с другом.
Сертификация и соответствие стандартам: ГОСТ, CE, EAC
Безопасность и легальность использования оборудования — приоритет. Все наши станки сертифицированы в соответствии с требованиями рынка сбыта.
- EAC (Евразийское соответствие): Обязательно для продажи и использования в России, Беларуси, Казахстане, Армении и Киргизии. Подтверждает соответствие техническим регламентам Таможенного союза (ТР ТС 010/2011 «О безопасности машин и оборудования», ТР ТС 004/2011 «О безопасности низковольтного оборудования»).
- CE (Conformité Européenne): Для экспорта в Европу. Означает соответствие директивам ЕС по машинной безопасности и электромагнитной совместимости.
- ISO 9001:2015: Сертификат системы менеджмента качества завода. Гарантирует, что процессы производства стандартизированы и контролируемы.
При запросе коммерческого предложения всегда требуйте копии действующих сертификатов. Их отсутствие — красный флаг, означающий, что оборудование может быть запрещено к использованию надзорными органами (Ростехнадзор и аналоги).
Логистика и монтаж: от завода до цеха
Двухколонный станок — это тяжелое и габаритное оборудование. Вес может достигать 3–5 тонн. Логистика требует тщательного планирования.
Подготовка фундамента
Станок должен устанавливаться на ровный бетонный пол толщиной не менее 150–200 мм. Перепады высот не должны превышать 2 мм на метр. В некоторых случаях, для высокоточных моделей, рекомендуется устройство отдельного фундамента с виброизоляцией, чтобы исключить влияние вибраций от другого оборудования (прессов, молотов).
Подключение коммуникаций
- Электропитание: Обычно 380В, 50Гц, 3 фазы + земля. Требуется установка автоматического выключателя соответствующего номинала и УЗО.
- Пневмосистема: Если станок оснащен пневматическим зажимом или очисткой, требуется подвод сжатого воздуха давлением 6–8 бар. Воздух должен быть очищен от влаги и масла (рекомендуется установка фильтра-влагоотделителя).
- СОЖ: Подготовка бака для смазочно-охлаждающей жидкости. Объем бака обычно составляет 100–200 литров.
Мы предоставляем подробные чертежи фундаментов и схем подключения заранее, чтобы вы могли подготовить цех к прибытию оборудования. Это сокращает время простоя при монтаже до минимума.
Часто задаваемые вопросы
Какой срок службы пильного полотна на двухколонном станке?
Срок службы зависит от материала, правильности настройки и качества самого полотна. В среднем, качественное биметаллическое полотно режет от 50 до 150 м² конструкционной стали. Для нержавейки или титана этот показатель ниже — 20–40 м². Ключевой фактор — соблюдение скорости резания и подачи. Нарушение режимов может снизить ресурс в 5–10 раз.
Можно ли резать алюминиевые профили на стандартном станке?
Да, но с оговорками. Алюминий — мягкий и вязкий материал, он забивает впадины между зубьями. Требуется специальное полотно с увеличенным шагом зуба и углом наклона. Также необходима эффективная система СОЖ, желательно с добавлением смазывающих присадок, предотвращающих налипание. Скорость резания должна быть высокой (до 100–120 м/мин).
Что делать, если рез идет «конусом» (неравномерная ширина)?
Причин может быть несколько: 1) Износ или неправильная регулировка направляющих подшипников. 2) Неравномерное натяжение полотна. 3) Биение шкивов. 4) Твердость материала varies по сечению. Начните с проверки натяжения (используйте тензометр) и состояния направляющих. Если проблема сохраняется, проверьте перпендикулярность тисков относительно плоскости реза.
Требуется ли специальное обучение для оператора?
Базовое техническое образование и понимание принципов механической обработки необходимы. Оператор должен уметь читать технические карты, настраивать параметры подачи и скорости, заменять полотно и обслуживать систему СОЖ. Мы проводим полное обучение персонала заказчика при пуске оборудования, включая практические занятия по диагностике неисправностей.
Какова гарантия на станок?
Стандартная гарантия завода-производителя составляет 12 месяцев с момента ввода в эксплуатацию, но не более 18 месяцев с даты отгрузки. Гарантия распространяется на все основные узлы: станину, приводы, электронику. Расходные материалы (полотна, ремни, фильтры) гарантией не покрываются. При соблюдении регламента технического обслуживания срок службы станка превышает 10–15 лет.
Заключение: инвестиция в стабильность производства
Выбор двухколонного горизонтального ленточнопильного станка в 2026 году — это стратегическое решение. Это не просто покупка «железа», это интеграция надежного звена в вашу производственную цепочку. Прямое сотрудничество с заводом-производителем позволяет получить оборудование мирового уровня по конкурентной цене, с полной технической поддержкой и гарантией соответствия местным стандартам.
Не позволяйте устаревшему оборудованию тормозить рост вашего бизнеса. Современные станки окупаются за счет снижения расхода инструмента, экономии энергии и повышения качества заготовок. Мы готовы предоставить детальную консультацию, рассчитать производительность под ваши задачи и предложить оптимальную конфигурацию станка.
Свяжитесь с нами сегодня, чтобы получить персональное коммерческое предложение и каталог технических спецификаций. Наши инженеры помогут вам сделать выбор, который обеспечит бесперебойную работу вашего цеха на годы вперед. Запросить цену на двухколонный ленточнопильный станок