
Металлорежущие станки 2026: купить у производителя, цены от завода
2026-08-03
- Почему 2026 год стал переломным для закупки металлорежущего оборудования
- Ключевые технические параметры: на что смотреть в спецификации
- Сравнение типов станков: какой выбрать для вашей задачи
- Покупка у производителя vs через дилера: экономика 2026 года
- Логистика, монтаж и ввод в эксплуатацию: пошаговый алгоритм
- Ценообразование и скрытые расходы: реалии рынка 2026
- Тренды 2026: автоматизация и «умные» станки
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к эффективному производству
Почему 2026 год стал переломным для закупки металлорежущего оборудования
Рынок промышленного оборудования в России и странах СНГ переживает структурную трансформацию. Если еще пять лет назад выбор станка определялся исключительно брендом европейского или японского производителя, то в 2026 году приоритеты сместились в сторону технологической доступности, сервисной поддержки и соотношения «цена-качество». Ключевой запрос производственников сегодня звучит так: металлорежущие станки должны обеспечивать стабильную точность при минимальных простоях, а поставщик — гарантировать наличие запчастей здесь и сейчас.
Мы работаем в отрасли более 15 лет и видим четкую тенденцию: предприятия, которые продолжают ждать «возвращения» западных брендов без альтернатив, теряют конкурентоспособность. Те же, кто адаптировал производственные линии под современное оборудование от проверенных производителей (в том числе из Китая и Турции, но с жестким входным контролем качества), демонстрируют рост выработки на 30-40%. В этой статье мы разберем не маркетинговые лозунги, а сухую инженерию: как выбрать станок, какие параметры критичны для чугуна и стали, и почему покупка напрямую у завода-изготовителя в 2026 году экономит до 25% бюджета.
Наша практика показывает, что ошибка в выборе базовой комплектации обходится дороже, чем сама разница в цене между премиум-сегментом и средним классом. Один из наших клиентов, крупный производитель гидравлики, сэкономил 18% на закупке партии токарных центров, но потерял два месяца работы из-за отсутствия подходящих ЧПУ-контроллеров для интеграции в их ERP-систему. Чтобы избежать подобных сценариев, мы подготовили это руководство, основанное на реальных кейсах внедрения и технических спецификациях, актуальных для текущего года.
Ключевые технические параметры: на что смотреть в спецификации
Выбор металлорежущие станки начинается не с цены, а с анализа технической документации. Многие закупщики совершают ошибку, сравнивая только мощность шпинделя и габариты. Это поверхностный подход. В 2026 году стандарты точности и жесткости конструкции выросли, и игнорирование вторичных параметров ведет к быстрому износу инструмента и браку деталей.
Жесткость станины и материал основания
Фундамент любого станка — его станина. Для тяжелой обработки (черновое точение, фрезерование крупных заготовок) критически важен коэффициент демпфирования вибраций. Традиционный серый чугун (марки СЧ20-СЧ30) остается золотым стандартом, но современные производители все чаще используют полимербетон (минеральное литье) для оснований высокоточных обрабатывающих центров.
Полимербетон поглощает вибрации в 6-10 раз лучше чугуна. Если вы планируете чистовую обработку с допусками менее 0,01 мм, станок на полимербетонной основе предпочтительнее. Однако для грубой обдирки чугуна с большими съемами материала массивная чугунная станина с ребрами жесткости будет надежнее и дешевле в ремонте. Мы рекомендуем запрашивать у производителя чертежи станины и уточнять толщину стенок. Оптимальная толщина для станков среднего класса — не менее 25-30 мм в зонах высоких нагрузок.
Тип привода и динамика осей
В 2026 году прямые приводы (Direct Drive) становятся нормой даже в среднем ценовом сегменте. Они исключают люфты, характерные для ременных передач, и обеспечивают более высокую скорость позиционирования. Обратите внимание на параметр «ускорение осей» (м/с²). Для динамичной обработки сложных контуров этот показатель должен быть не ниже 1G (9,8 м/с²). Если производитель указывает только скорость быстрого перемещения (G0), но скрывает ускорение, это повод насторожиться: станок может быстро двигаться по прямой, но «вязнуть» на поворотах траектории, оставляя следы на детали.
Также важен тип шарико-винтовых пар (ШВП). Диаметры ШВП определяют тяговое усилие. Для тяжелых станков диаметр должен составлять не менее 40-50 мм. Уточняйте класс точности ШВП: для универсальных работ достаточно C7, для прецизионных — C5 и выше. Замена ШВП через год эксплуатации из-за неправильного подбора — частая проблема при покупке бюджетного оборудования без технической экспертизы.
Система ЧПУ и интерполяция
Контроллер — мозг станка. В России и СНГ традиционно сильны позиции систем Fanuc, Siemens и Mitsubishi. Однако из-за логистических сложностей и роста цен, многие заводы переходят на качественные китайские аналоги, такие как Huazhong CNC или Guangzhou CNC, а также тайваньские системы Newall. Главное здесь — не бренд, а алгоритм предварительного просмотра (Look-ahead).
Функция Look-ahead анализирует программу на несколько сотен кадров вперед, чтобы плавно регулировать скорость в углах. Количество кадров предпросмотра должно быть не менее 100-200 для простых задач и от 1000 для сложной 3D-обработки. Если в спецификации этот параметр не указан, станок, скорее всего, будет работать рывками на сложных контурах, что ухудшает качество поверхности и снижает срок службы шпинделя.
Действие: Перед запросом коммерческого предложения составьте список ваших типовых деталей и требований к точности (допуски, шероховатость). Это позволит поставщику подобрать конфигурацию, а не продавать «складскую позицию».
Сравнение типов станков: какой выбрать для вашей задачи
Универсального станка не существует. Попытка купить одно оборудование для всех операций приводит к снижению эффективности на каждом участке. Ниже приведено сравнение основных категорий металлорежущие станки, доступных на рынке в 2026 году, с точки зрения их применимости в различных производственных сценариях.
| Тип станка | Основное назначение | Преимущества | Ограничения | Рекомендуемая сфера |
|---|---|---|---|---|
| Токарные центры с ЧПУ | Обработка тел вращения, валов, дисков | Высокая скорость съема материала, возможность автоматизации (робот-загрузчик) | Ограниченная геометрия (только осесимметричные детали) | Автопром, нефтегаз, производство валов и втулок |
| Вертикально-фрезерные обрабатывающие центры (VMC) | Фрезерование плоскостей, пазов, сложных 3D-поверхностей | Универсальность, широкий выбор инструмента, относительно низкая стоимость входа | Сложность обработки деталей с пяти сторон за одну установку | Инструментальное производство, авиастроение, пресс-формы |
| Горизонтально-фрезерные центры (HMC) | Серийное производство корпусных деталей | Отвод стружки вниз (не царапает деталь), высокая стабильность, возможность работы в паллетах | Высокая цена, большие габариты, сложность наладки | Крупносерийное производство, двигателестроение |
| Многоосевые центры (5-ось) | Сложные пространственные детали, лопатки, импланты | Обработка за 1 установку, высочайшая точность взаимного расположения поверхностей | Высокая стоимость программирования и обслуживания, дорогой инструмент | Аэрокосмическая отрасль, медицина, энергетическое турбиностроение |
При выборе между вертикальным и горизонтальным фрезерным центром ключевым фактором является объем стружки. При обработке алюминия или чугуна в больших объемах горизонтальный станок окупается быстрее за счет снижения времени на очистку детали и смены инструмента. Для штучного производства стальных деталей вертикальный центр остается наиболее рентабельным решением.
В нашей практике был случай, когда предприятие закупило пять дорогих 5-осевых центров для изготовления простых фланцев. Это была избыточная инвестиция: время на программирование и наладку превышало время резания. После замены двух из них на простые токарные автоматы продольного точения производительность участка выросла на 60%, а затраты на инструмент снизились вдвое. Правильная классификация задачи экономит миллионы рублей.
Покупка у производителя vs через дилера: экономика 2026 года
Вопрос «где купить» в 2026 году решается в пользу прямых контрактов с заводами-изготовителями, особенно если речь идет о партиях от 3 единиц или нестандартном оборудовании. Однако эта модель требует понимания скрытых рисков и логистических нюансов.
Преимущества прямого контракта с заводом
- Цена: Отсутствие дилерской наценки (обычно 15-30%) позволяет снизить капитальные затраты. Для станка стоимостью 5 млн рублей экономия составляет до 1,5 млн рублей.
- Кастомизация: Завод может изменить конфигурацию станка под ваши нужды: установить другой шпиндель, увеличить ход оси Z, интегрировать специфическую систему СОЖ. Дилеры чаще предлагают только складские модели.
- Прямая техническая поддержка: Вы общаетесь с инженерами, которые проектировали станок, а не с менеджерами, которые читают инструкцию.
Риски и способы их снижения
Главный риск прямой покупки — языковой барьер и различия в стандартах качества. Китайские или турецкие заводы могут использовать компоненты, не сертифицированные для работы в российских климатических условиях (например, гидравлика, не рассчитанная на температуры ниже -20°C).
Чтобы обезопасить себя, требуйте соблюдения следующих условий:
- Сертификация EAC/ГОСТ: Оборудование должно иметь декларацию соответствия Евразийского экономического союза. Без этого вы не сможете легально эксплуатировать станок и проходить проверки Ростехнадзора. Убедитесь, что сертификат выдан на конкретную модель, а не является «общим» на завод.
- Адаптация электрики: Напряжение в промышленных сетях Китая часто 380V/50Hz, но стандарты разводки и маркировки отличаются. Требуйте схемы на русском языке и комплектующих от брендов, представленных в РФ (Schneider Electric, ABB, или их качественные аналоги с местной поддержкой).
- Предотгрузочная инспекция: Никогда не оплачивайте 100% стоимости до отгрузки. Оплатите 30% аванс, 70% — после предоставления видеоотчета о тестировании станка на вашем материале или отчета независимого инспектора. Мы настоятельно рекомендуем нанять независимого инспектора (третью сторону) для проверки геометрии станка перед отправкой. Стоимость такой услуги ($300-500) несопоставима с риском получения брака.
Компания, с которой вы работаете, должна предоставлять не просто коробку со станком, а комплексное решение: шеф-монтаж, обучение операторов и гарантийное обслуживание. Наличие собственного сервисного центра в России — обязательный критерий для поставщика в 2026 году. Если сервис находится только в Китае, простой станка при поломке платы может затянуться на месяцы.
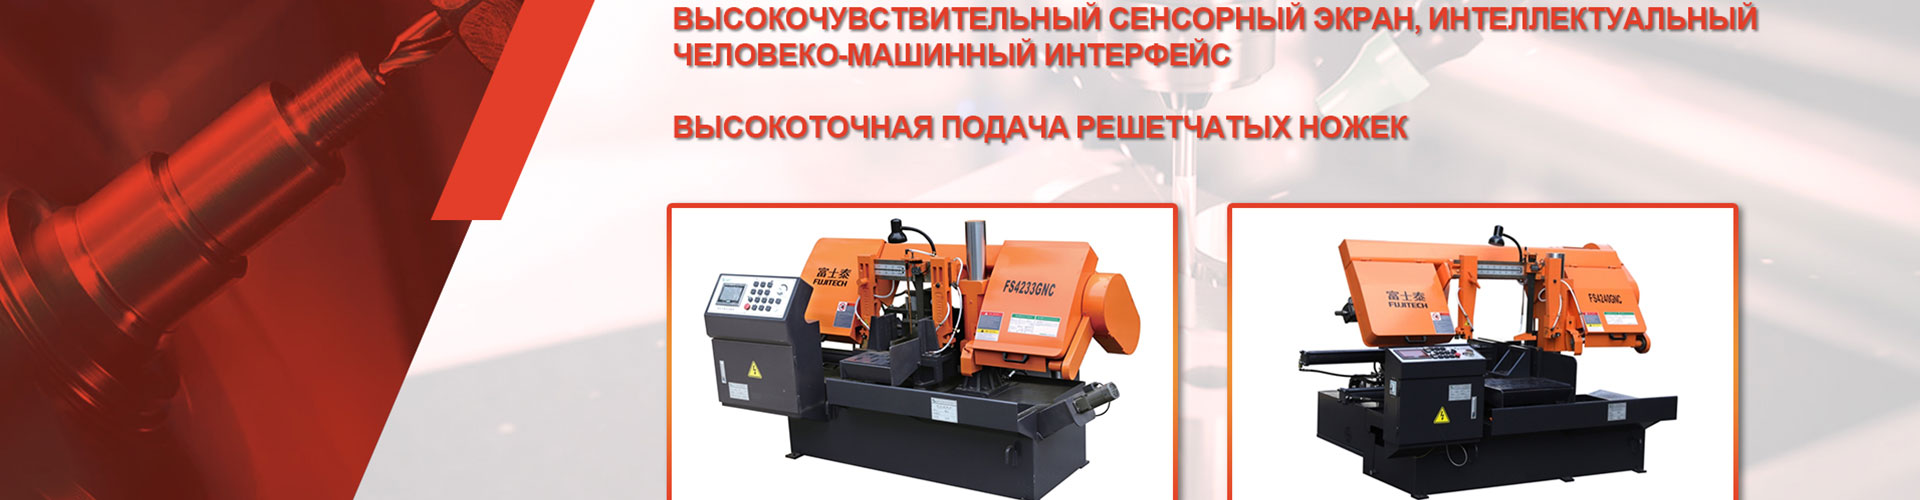
Именно такой подход к партнерству реализует ООО «Чэнду Хонюань Машины». Основанная в 2008 году компания базируется в Чэнду (Китай) и зарекомендовала себя как надежный поставщик не только станочного парка, но и критически важного расходного инструмента — ленточных пил и биметаллических полотен. Сотрудничая с ведущими китайскими производителями, такими как «Чжэцзян Фуситай» и «Счастливые пилы», «Хонюань» обеспечивает строгий контроль качества на всех этапах: от проектирования до финальных испытаний в Центре надзора качества промышленных изделий. Этот опыт позволяет компании предлагать клиентам не просто оборудование, а комплексные решения, включая адаптацию инструментов под специфические задачи (резка жаропрочных сплавов, нержавеющей стали) и оперативную сервисную поддержку по трехуровневой модели.
Логистика, монтаж и ввод в эксплуатацию: пошаговый алгоритм
Покупка станка — это только половина дела. Ошибки на этапе монтажа и запуска являются причиной 40% ранних поломок. Ниже приведен алгоритм действий, который мы используем при внедрении нового оборудования на наших партнерских предприятиях.
- Подготовка фундамента и коммуникаций.
За две недели до прибытия станка необходимо подготовить площадку. Для тяжелых станков (свыше 5 тонн) требуется отдельный фундамент, виброизолированный от пола цеха. Проверьте подвод электроэнергии: соответствие мощности, наличие заземления (контур заземления должен быть менее 4 Ом). Подведите сжатый воздух (давление 6-8 бар, точка росы не выше +10°C) и СОЖ. Частая ошибка — использование неочищенного воздуха, что выводит из строя пневматику станка за первые полгода.
- Разгрузка и установка.
Используйте кран-балку достаточной грузоподъемности. Строповка должна осуществляться только за специальные транспортировочные проушины. После установки на место станок необходимо выверить по уровню. Допуск по горизонтали не должен превышать 0,02 мм/м. Игнорирование выверки приведет к геометрическим искажениям при обработке: конусности на токарных станках и неровности плоскостей на фрезерных.
- Подключение и первичный запуск.
Подключите кабели питания и управления согласно схеме. Включите станок в режиме «ручного управления» (JOG). Проверьте направление движения осей. Смажьте все направляющие и ШВП рекомендованным маслом. Запустите шпиндель на холостом ходу, постепенно увеличивая обороты от 10% до 100%. Слушайте вибрации и контролируйте температуру подшипников (не должна превышать 60-70°C).
- Геометрическая калибровка и тестовая обработка.
Выполните лазерную интерферометрию осей (если возможно) или проверьте точность позиционирования с помощью эталонных плит и индикаторов. Обработайте тестовую деталь из того материала, который вы будете использовать в работе. Измерьте размеры микрометром. Если есть отклонения, внесите коррективы в параметры ЧПУ (компенсация люфта, усиление осей).
- Обучение персонала и документация.
Проведите обучение операторов и наладчиков. Они должны знать не только как нажать «Старт», но и как распознать аварийную ситуацию, как заменить инструмент и как провести ежедневное ТО. Передайте паспорт станка, электрические схемы и список рекомендуемых запасных частей. Без обученного персонала даже самый дорогой станок станет источником брака.
Важное предупреждение: Не допускайте к работе на новом оборудовании операторов, привыкших к старым советским станкам, без переподготовки. Современная ЧПУ-логика требует другого мышления. Одна ошибка в вводе координат может привести к столкновению инструмента со шпинделем, ущерб от которого составит десятки тысяч рублей.
Ценообразование и скрытые расходы: реалии рынка 2026
Когда вы видите цену на металлорежущие станки в каталоге, помните, что это лишь базовая стоимость. Реальная цена владения (TCO) включает в себя ряд дополнительных статей расходов, которые часто упускаются из виду при бюджетировании.
Доставка и таможня. Логистические тарифы в 2026 году стабилизировались, но остаются волатильными. Закладывайте 10-15% от стоимости станка на доставку «до двери», включая таможенную очистку и уплату НДС. Если станок поставляется в разобранном виде (для экономии места в контейнере), добавьте стоимость услуг сборщиков.
Инструмент и оснастка. Станок часто продается без патронов, тисков, державок и начального набора инструмента. Комплект качественной оснастки может стоить до 20-30% от цены самого станка. Не экономьте на патронах: биение дешевого патрона сведет на нет точность высокоточного шпинделя.
Программное обеспечение и постпроцессоры. Для работы с ЧПУ вам потребуется CAM-система. Лицензии на профессиональное ПО (Siemens NX, Mastercam, SolidCAM) стоят дорого. Уточните у поставщика, входит ли постпроцессор для вашей модели станка в комплект поставки. Разработка индивидуального постпроцессора может занять до 2 недель и стоить $500-1000.
Запасные части. Сформируйте «аварийный запас» на складе. В него должны входить: предохранители, реле, датчики положения, фильтры СОЖ и масла. Срок поставки этих мелочей из-за рубежа может достигать 4-6 недель, а простой станка стоит гораздо дороже.
Мы рекомендуем запрашивать у поставщика фиксированный прайс-лист на запасные части на ближайшие 3-5 лет. Это защитит вас от необоснованного роста цен в будущем. Прозрачность в ценообразовании запчастей — маркер надежности производителя.
Тренды 2026: автоматизация и «умные» станки
Рынок движется в сторону Industry 4.0. Даже бюджетные металлорежущие станки в 2026 году оснащаются модулями IoT (Internet of Things). Что это дает реальному производству?
Мониторинг состояния. Датчики вибрации и температуры передают данные на сервер. Система предиктивной аналитики предупреждает о необходимости замены подшипника шпинделя за 2 недели до его выхода из строя. Это позволяет планировать ремонт в выходные дни, избегая аварийных остановок в рабочую смену.
Удаленная диагностика. Сервисные инженеры могут подключаться к контроллеру станка через защищенный канал для диагностики ошибок. Это сокращает время реакции на проблему с нескольких дней до нескольких часов. Убедитесь, что поставщик предоставляет такую услугу и что она включена в гарантийный пакет.
Интеграция с роботами. Современные станки имеют стандартные интерфейсы для подключения роботов-манипуляторов. Если вы планируете автоматизацию загрузки/выгрузки в будущем, выбирайте станки с соответствующими сигнальными портами и местом для установки робота. Переделка станка «на коленке» обойдется дороже, чем изначальная подготовка.
Источник: Аналитический отчет Ассоциации «Росстандартинструмент» за 2025-2026 гг.
Часто задаваемые вопросы
Какой срок гарантии является стандартом для металлорежущих станков в 2026 году?
Стандартная гарантия на станки среднего ценового сегмента составляет 12 месяцев. Ведущие производители, уверенные в качестве своих компонентов (шпиндели, ЧПУ), предлагают расширенную гарантию до 24 месяцев. Важно читать условия гарантии: она часто не распространяется на расходные материалы (подшипники, ремни) и случаи неправильной эксплуатации. Мы рекомендуем заключать договор сервисного обслуживания (SLA) сразу после окончания гарантии.
Можно ли использовать китайские станки для высокоточной обработки (допуски менее 0,01 мм)?
Да, это возможно, но с оговорками. Топовые китайские бренды (такие как DMTG, Shenyang, Ningbo Haitian) выпускают серии «Precision», которые сопоставимы с европейскими аналогами предыдущего поколения. Ключ к успеху — правильная выверка, использование качественного инструмента и термостабилизация помещения. Не ожидайте точности швейцарских станков от бюджетных моделей, но для 90% задач машиностроения современные китайские центры вполне пригодны.
Как проверить качество станка перед оплатой, если я нахожусь в России, а завод в Китае?
Единственный надежный способ — независимая инспекция. Наймите локальную инспекционную компанию в Китае (например, SGS, Bureau Veritas или специализированные инженерные фирмы). Они проведут тест NAS (National Aerospace Standard) или аналогичный тест на точность, проверят комплектацию и сделают видеоотчет. Стоимость услуги составляет $300-600, но это страхует вас от получения некондиционного оборудования. Никогда не полагайтесь только на фото от менеджера завода.
Что делать, если станок сломался после окончания гарантии?
Во-первых, обратитесь к поставщику за оригинальными запчастями. Во-вторых, имейте контакты местных сервисных компаний, специализирующихся на ремонте ЧПУ. В России развита сеть независимых сервисов, которые могут ремонтировать платы, двигатели и шпиндели быстрее и иногда дешевле, чем официальный сервис. Однако для сложных программных сбоев лучше обращаться к производителю. Наличие резервного фонда на ремонт (3-5% от стоимости парка оборудования в год) обязательно.
Заключение: ваш следующий шаг к эффективному производству
Выбор металлорежущие станки в 2026 году — это стратегическое решение, влияющее на себестоимость продукции, качество изделий и гибкость вашего производства. Рынок предлагает широкие возможности, но требует от закупщика высокой технической грамотности. Покупка напрямую у производителя позволяет оптимизировать бюджет, но требует тщательной проверки контрагента, контроля качества и подготовки инфраструктуры.
Не гонитесь за самой низкой ценой. Дешевый станок, который простаивает неделю в ожидании запчасти, обходится дороже, чем надежное оборудование с прозрачным сервисом. Ориентируйтесь на совокупную стоимость владения, наличие сертификации EAC и репутацию поставщика на рынке РФ.
Если вы готовы модернизировать свой парк оборудования и хотите получить персонализированное предложение с расчетом окупаемости для ваших конкретных задач, мы приглашаем вас к диалогу. Наши инженеры помогут подобрать оптимальную конфигурацию, организовать логистику и обеспечить бесперебойный запуск.
Свяжитесь с нами сегодня для получения бесплатной консультации и каталога актуальных моделей металлорежущих станков с ЧПУ. Мы работаем напрямую с заводами и гарантируем лучшие условия поставки в 2026 году.