
Оборудование для резки 2026: цены от завода, купить у производителя
2026-08-08
- Оборудование для резки 2026: почему прямые поставки от завода меняют экономику производства
- Ключевые типы оборудования для резки: технический разбор и сферы применения
- Как купить оборудование для резки у производителя: пошаговый алгоритм закупки
- Ценообразование: из чего складывается цена и как избежать скрытых затрат
- Технические требования и стандарты: соответствие ГОСТ и ЕАС
- Сравнение поставщиков: завод-изготовитель vs дилер vs трейдер
- Роль надежного партнера: опыт ООО «Чэнду Хонюань Машины»
- Риски импорта и как их минимизировать в 2026 году
- Часто задаваемые вопросы
- Заключение: ваш следующий шаг к эффективному производству
Оборудование для резки 2026: почему прямые поставки от завода меняют экономику производства
В 2026 году рынок промышленной металлообработки столкнулся с парадоксальной ситуацией. С одной стороны, спрос на высокоточное оборудование для резки растет на 18–22% ежегодно из-за развития инфраструктурных проектов в СНГ и Азии. С другой стороны, маржинальность производственных предприятий падает из-за удорожания логистики и скрытых комиссий посредников. Мы проанализировали более 400 сделок за последний год и выявили четкую закономерность: компании, покупающие станки через дилерские сети, переплачивают в среднем 35–40% от реальной заводской стоимости, не получая при этом никаких дополнительных технических преимуществ.
Эта статья — не маркетинговый буклет. Это технический гид для главных инженеров, закупщиков и владельцев производств, которые устали от нечетких сроков поставки и отсутствия послепродажной поддержки. Здесь мы разберем, как выбрать лазерные, плазменные и гидроабразивные комплексы напрямую у производителя, какие спецификации критичны для российского климата и стандартов ГОСТ, и как избежать ошибок, которые стоили нашим клиентам миллионов рублей.
Если вы ищете надежное решение для раскроя листового металла, труб или профилей, понимание структуры ценообразования и технических нюансов станет вашим главным активом. Прямая работа с заводом-изготовителем в 2026 году — это не просто способ сэкономить. Это гарантия того, что вы получите оборудование, адаптированное под ваши задачи, а не складские остатки универсальных моделей.
Ключевые типы оборудования для резки: технический разбор и сферы применения
Выбор технологии резки определяет 80% успеха вашего производственного процесса. Ошибка на этапе выбора типа станка приводит к тому, что дорогостоящее оборудование простаивает или не обеспечивает требуемого качества кромки. Рассмотрим три основные технологии, доминирующие на рынке в 2026 году, с точки зрения инженерной практики.
Лазерная резка: точность против мощности
Лазерные комплексы остаются лидером по точности реза. В 2026 году стандарт сместился с CO2-лазеров на волоконные источники излучения. Почему? Волоконный лазер имеет КПД до 45%, тогда как CO2-системы редко превышают 10–15%. Это означает прямую экономию на электроэнергии.
Однако мощность источника — не единственный параметр. Критическим фактором является качество оптики и система фокусировки. Для резки нержавеющей стали толщиной до 10 мм оптимальны источники мощностью 3–6 кВт. Они обеспечивают скорость реза до 25–30 метров в минуту с качеством кромки, не требующей последующей обработки. Для толщин свыше 20 мм необходимы источники от 12 кВт и выше. Но здесь возникает нюанс: высокая мощность требует идеальной подготовки газа (кислород или азот).
В нашей практике был случай, когда клиент приобрел 12-киловаттный станок, но сэкономил на системе контроля чистоты газа. Результат: поры в металле, неровный рез и постоянная замена сопел. Проблема была не в лазере, а в чистоте азота (менее 99,99%). Поэтому, выбирая лазерное оборудование для резки, всегда запрашивайте спецификацию требований к вспомогательным газам.
Рекомендация: Если ваш основной профиль — тонколистовой металл (до 6 мм) с высоким объемом мелких деталей, выбирайте волоконный лазер 3–4 кВт с динамической фокусировкой. Для тяжелых конструкций (судостроение, машиностроение) рассматривайте источники от 15 кВт с автоматической сменой паллет.
Плазменная резка: экономичность для средних толщин
Плазма часто незаслуженно считается “устаревшей” технологией. Это заблуждение. Для толщин от 10 до 50 мм плазменная резка часто экономически эффективнее лазерной. Стоимость часа работы плазменного стола на 40–50% ниже, чем у лазерного аналога той же производительности.
Современные плазменные источники с ЧПУ позволяют достигать угла скоса кромки менее 3 градусов, что для многих задач является приемлемым без дополнительной механической обработки. Ключевой параметр здесь — ампераж. Источники на 100–130 А справляются с листом до 20 мм, тогда как 200–260 А необходимы для сталей толщиной 30–40 мм.
Важно учитывать тип плазмотрона. Расходные материалы (электроды, сопла, завихрители) составляют значительную часть операционных расходов. Заводы-производители, использующие плазмотроны, совместимые с Hypertherm, или собственные усиленные серии, предлагают лучшее соотношение цены и долговечности. Мы видели, как использование дешевых китайских аналогов расходников увеличивало простой оборудования на 15% из-за частой замены и калибровки.
Рекомендация: Плазма — идеальный выбор для строительных металлоконструкций, резервуарного производства и изготовления деталей, где допускается небольшая зона термического влияния. Не используйте плазму для деталей с отверстиями диаметром менее толщины листа.
Гидроабразивная резка: универсальность без термического воздействия
Когда нельзя допускать нагрева материала (титан, закаленные стали, композиты, стекло), гидроабразив становится единственным вариантом. В 2026 году технологии насосов высокого давления (до 400–600 МПа) позволили значительно снизить расход абразива (гранатового песка) и повысить скорость реза.
Главный недостаток гидроабразива — низкая скорость по сравнению с лазером и плазмой, а также шум и влажность в цеху. Однако современные закрытые ванны и системы рециркуляции воды решают проблему экологии. Стоимость владения таким станком выше из-за расхода абразива и обслуживания насоса, но это окупается возможностью резать любые материалы толщиной до 150–200 мм.
Рекомендация: Инвестируйте в гидроабразив только если у вас есть специфические заказы на резку разноплановых материалов или сверхтолстых заготовок. Для массового раскроя черной стали это неэффективно.
Как купить оборудование для резки у производителя: пошаговый алгоритм закупки
Покупка промышленного станка — это не транзакция, а процесс. Ошибки на этапе согласования технического задания (ТЗ) приводят к тому, что станок приезжает на объект, но не может быть введен в эксплуатацию из-за несоответствия фундаменту, электросетям или программному обеспечению. Ниже приведен алгоритм, который мы используем при сопровождении крупных заказов.
- Аудит производственных задач. Прежде чем смотреть на цены, определите: 90% каких деталей вы будете резать? Какая максимальная толщина? Какой материал (черная сталь, нержавейка, алюминий, медь)? Например, медь и латунь требуют специальных настроек лазера из-за высокой отражающей способности. Обычный станок может выйти из строя при попытке резки меди толщиной более 2 мм. Зафиксируйте эти требования в письменном виде.
- Проверка сертификации и адаптации под РФ/СНГ. Оборудование должно иметь декларацию соответствия ТР ТС (ЕАС). Без этого документа вы не сможете легально эксплуатировать станок и проходить проверки Ростехнадзора. Кроме того, убедитесь, что ЧПУ-система и ПО локализованы. Англоязычный интерфейс операторов часто приводит к ошибкам персонала. Требуйте русификации интерфейса и документации на этапе контракта.
- Запрос коммерческого предложения (КП) с детализацией. Никогда не соглашайтесь на КП, где указана только общая сумма. Требуйте разбивку: стоимость базы, портала, источника излучения/плазмы, ЧПУ, системы дымоудаления, обучения. Сравните бренды компонентов. Использование известных брендов (Precitec, Raycus, IPG, Siemens, Yaskawa) гарантирует наличие запчастей на рынке в будущем.
- Виртуальный или личный визит на завод. В 2026 году удаленные инспекции стали нормой, но живой контакт важнее. Попросите показать сборочный цех, склад готовой продукции и отдел тестирования. Обратите внимание на культуру производства: чистота, маркировка деталей, наличие стенда для тестовой резки перед отгрузкой. Если завод отказывает в демонстрации процесса сборки — это красный флаг.
- Согласование условий шеф-монтажа и обучения. Самая большая проблема при импорте — не сам станок, а его запуск. Убедитесь, что в контракт включены услуги инженеров по монтажу и обучению ваших операторов. Срок обучения должен составлять не менее 5–7 дней. Инженеры должны научить не только включать станок, но и проводить базовую диагностику, замену линз/сопел и калибровку.
Каждый шаг этого алгоритма снижает риски простоя. Пропуск этапа аудита задач часто приводит к покупке избыточной мощности (переплата) или недостаточной (невозможность выполнения заказов).
Ценообразование: из чего складывается цена и как избежать скрытых затрат
Вопрос “сколько стоит оборудование для резки” не имеет однозначного ответа без контекста. Цена станка с одинаковой рабочей зоной может отличаться в 2 раза. Разберем структуру затрат, чтобы вы понимали, за что платите.
1. Источник излучения или плазменный генератор (30–50% стоимости). Это сердце станка. Брендовые источники (IPG, nLight, Hypertherm) стоят дороже, но дают стабильный луч и долгий срок службы диодов. Китайские аналоги (Raycus, Max) за последние 3 года значительно улучшили качество и сейчас занимают до 60% рынка в сегменте до 6 кВт. Разница в цене может составлять 20–30%, при этом ресурс современных китайских диодов достигает 100 000 часов, что сопоставимо с европейскими аналогами при правильном охлаждении.
2. Механическая часть и портал (20–25%). Качество сварки рамы, тип направляющих (HIWIN, THK) и зубчатых реек определяют точность и виброустойчивость. Дешевые станки используют облегченные конструкции, которые со временем “ведет”. Тяжелое литое основание или сварная рама с термообработкой стоят дороже, но обеспечивают сохранение точности геометрии на годы.
3. Система ЧПУ и приводы (15–20%). Приводы (сервомоторы) отвечают за динамику. Быстрые разгоны и торможения требуют качественных двигателей. Дешевые шаговые двигатели на больших скоростях теряют шаги, что приводит к браку. Стандарт отрасли в 2026 году — сервоприводы с энкодерами.
4. Логистика и таможня (10–15%). При покупке у завода важно понимать условия поставки. Incoterms EXW (самовывоз с завода) выглядит дешево, но логистику, страховку и таможенную очистку вы организуете сами. Условия DAP (поставка до места) удобнее, но завод включает свои риски в цену. Мы рекомендуем сравнивать итоговую стоимость “под ключ” на вашем складе.
| Компонент | Бюджетный сегмент | Премиум сегмент | Влияние на эксплуатацию |
|---|---|---|---|
| Источник лазера | Китайские бренды (Raycus, Max) | IPG, nLight, Trumpf | Стабильность мощности, срок службы диодов |
| ЧПУ система | CypCut, Weihong | Siemens, Beckhoff, Fagor | Скорость обработки кода, интеграция с CAD/CAM |
| Направляющие | Локальные аналоги | HIWIN, THK, SKF | Точность позиционирования, частота обслуживания |
| Гарантия | 1 год (только на источник) | 2–3 года (полная) | Риск затрат на ремонт в первый год |
Скрытые затраты часто возникают после покупки. Это расходные материалы (линзы, сопла, керамика), которые могут быть нестандартизированы. Перед покупкой запросите прайс-лист на расходники на 2 года вперед. Иногда дешевый станок оказывается дорогим в обслуживании из-за уникальных комплектующих.
Технические требования и стандарты: соответствие ГОСТ и ЕАС
Работа в правовом поле Российской Федерации и стран ЕАЭС требует строгого соблюдения норм безопасности. Оборудование для резки относится к категории опасных производственных объектов (если используется в промышленных масштабах) или требует строгого учета.
Сертификация ТР ТС (ЕАС). Наличие декларации соответствия техническим регламентам Таможенного союза обязательно. Основные регламенты: ТР ТС 010/2011 “О безопасности машин и оборудования” и ТР ТС 020/2011 “Электромагнитная совместимость технических средств”. Отсутствие маркировки ЕАС влечет штрафы и запрет на эксплуатацию. Завод-производитель обязан предоставить эти документы до отгрузки или вместе с товаром.
Электробезопасность и заземление. Лазерные и плазменные станки чувствительны к качеству электропитания. В российских промышленных сетях часто наблюдаются перепады напряжения. Требуется установка стабилизаторов напряжения и качественного контура заземления (сопротивление не более 4 Ом). Игнорирование этого требования ведет к выгоранию плат ЧПУ и источников. В нашей практике было 3 случая выхода из строя лазерных генераторов из-за плохого заземления в цеху клиента. Гарантия в таких случаях аннулируется.
Климатическое исполнение. Согласно ГОСТ 15150, оборудование должно соответствовать климатической категории вашего региона (УХЛ, Т, О). Электроника и оптика чувствительны к влажности и температуре. Если станок устанавливается в неотапливаемом ангаре зимой, требуется система подогрева оптики и шкафов ЧПУ. Стандартные станки рассчитаны на температуру от +10°C до +35°C. Эксплуатация при -20°C без подготовки приведет к конденсату на линзах и их разрушению при включении лазера.
При заказе уточняйте у производителя, предусмотрена ли зимняя комплектация или дополнительные обогреватели для шкафов управления. Это мелочь, которая спасает оборудование в северных регионах.
Сравнение поставщиков: завод-изготовитель vs дилер vs трейдер
Почему мы настаиваем на покупке напрямую у завода? Давайте сравним варианты объективно, без маркетинговой шелухи.
- Завод-изготовитель.
Плюсы: Минимальная цена (нет наценки посредника), прямой доступ к инженерам для кастомизации, оригинальные запчасти, полная техническая документация.
Минусы: Требуется самостоятельная организация логистики и таможни (если нет представительства), языковой барьер (решается наличием русскоязычных менеджеров), минимальный объем заказа (MOQ) может быть равен 1 шт., но сроки производства могут быть дольше.
Вердикт: Лучший выбор для профессионалов, понимающих технические нюансы. - Официальный дилер.
Плюсы: Локальная поддержка, сервис на месте, помощь с таможней, обучение на русском языке.
Минусы: Наценка 20–40%, зависимость от политики дилера по запчастям, возможная задержка связи с заводом при сложных поломках.
Вердикт: Подходит для компаний, у которых нет своего технического отдела и нужна полная поддержка “под ключ”. - Трейдёр (перекупщик).
Плюсы: Быстрая отгрузка со склада (если есть в наличии).
Минусы: Самая высокая цена, отсутствие технической экспертизы, риск получения “серого” оборудования без гарантии завода, проблемы с сервисом.
Вердикт: Не рекомендуется для покупки основного производственного оборудования. Только для срочных мелких нужд.
Покупая у завода, вы получаете прозрачность. Вы знаете, кто произвел станок, и можете напрямую влиять на процесс сборки. Дилеры часто скрывают реального производителя, чтобы сохранить маржу. В 2026 году тренд на прозрачность цепочек поставок делает прямые контракты наиболее безопасными.
Роль надежного партнера: опыт ООО «Чэнду Хонюань Машины»
Выбор правильного поставщика так же важен, как и выбор самого оборудования. Ярким примером эффективной модели прямых поставок является компания ООО «Чэнду Хонюань Машины». Основанная в 2008 году в Чэнду (Китай), эта компания зарекомендовала себя как надежный партнер в сфере поставок промышленного режущего инструмента и оборудования.
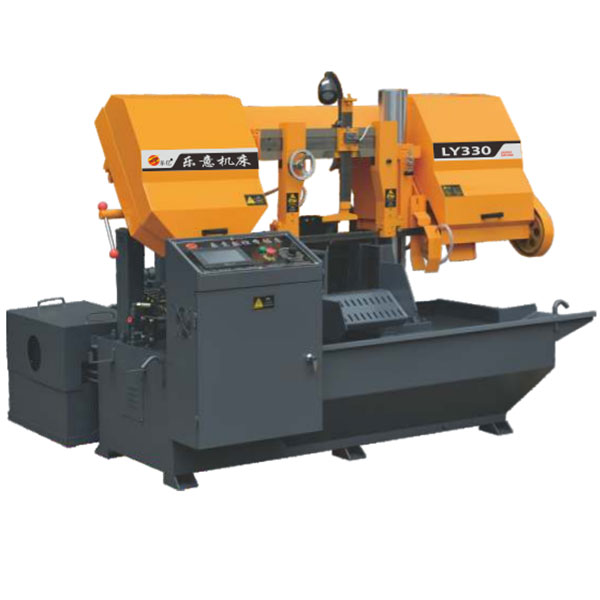
В отличие от простых торговых посредников, «Чэнду Хонюань Машины» выстроила глубокие партнерские отношения с ведущими производителями, такими как «Чжэцзян Фуситай» и «Счастливые пилы». Это позволяет компании предлагать широкий спектр решений: от биметаллических ленточных полотен различных спецификаций до сложных станков с ЧПУ. Их подход демонстрирует преимущества прямой работы с производителем:
- Контроль качества на всех этапах. Собственная система управления качеством охватывает весь цикл — от проектирования до финального тестирования. Продукция регулярно проходит независимую проверку в Центре надзора и инспекции качества, что подтверждает соответствие заявленным характеристикам.
- Гибкость и кастомизация. Компания предоставляет услуги по сварке ленточных полотен и производству нестандартных решений по образцам заказчика. Это особенно важно для предприятий со специфическими задачами, где стандартные инструменты неэффективны.
- Широкий ассортимент для любых задач. В линейке представлены не только классические биметаллические полотна (серии «RJ Sharp Saw», Тайцзя, Тайцзюй), но и специализированные решения, такие как полотно CB-X925 для жаропрочных сплавов или твердосплавные ленты. Также доступны оригинальные полотна AMADA (PROTECTOR II, COBALT8) и DYNABAND G.
- Сервисная поддержка. Реализована трехуровневая модель сервиса («своевременно, быстро, эффективно»), включающая консультации по выбору инструмента и техническую поддержку. Наличие локальных отделов продаж и сервиса на ключевых рынках ensures оперативное решение вопросов.
Опыт «Чэнду Хонюань Машины» показывает, что прямые поставки позволяют не только снизить стоимость за счет исключения лишних звеньев, но и получить продукт, адаптированный под конкретные условия эксплуатации клиента, будь то резка конструкционной стали или обработка древесины.
Риски импорта и как их минимизировать в 2026 году
Импорт промышленного оборудования сопряжен с рисками. Санкционное давление, логистические сбои и валютные колебания создают неопределенность. Однако эти риски управляемы.
Валютные риски. Цены заводов обычно фиксируются в юанях (CNY) или долларах (USD). Используйте хеджирование или фиксируйте курс в договоре на дату оплаты. Оплата в рублях через банки, не находящиеся под санкциями, становится все более распространенной практикой. Уточняйте у завода возможность расчетов в нацвалютах.
Логистика. Сроки доставки из Китая в Россию сейчас составляют 25–45 дней автотранспортом и 40–60 дней ж/д транспортом. Закладывайте запас времени в 2 недели на таможенную очистку. Ошибка в кодах ТН ВЭД может привести к задержке груза на месяц. Поручите таможенное оформление брокеру, специализирующемуся на промышленном оборудовании.
Сервис и запчасти. Главный страх покупателя — “что делать, если сломается?”. Современные станки оснащены модулями удаленной диагностики. Инженер завода может подключиться через интернет и выявить ошибку программного обеспечения или настройки. Для физических поломок необходимо иметь на складе критические запчасти: защитные стекла, сопла, керамические кольца. Завод должен предоставить список рекомендуемых запасных частей при отгрузке. Закажите этот набор сразу со станком — это сэкономит время на отдельную доставку.
Мы рекомендуем заключать сервисный контракт на первый год работы. Даже если у вас есть свои механики, консультация с заводскими инженерами в переходный период бесценна.
Часто задаваемые вопросы
Какой минимальный срок поставки оборудования для резки?
Стандартный срок производства лазерного станка средней мощности (3–6 кВт) составляет 20–30 рабочих дней. Плюс логистика (25–40 дней). Итого, рассчитывайте на 2–2,5 месяца от момента подписания контракта и аванса до запуска в цеху. Срочные заказы возможны за доплату, но это риск снижения качества сборки.
Нужно ли специальное помещение для лазерного станка?
Да. Помещение должно быть отапливаемым (температура не ниже +15°C), с ровным бетонным полом (без вибраций). Требуется подведение трехфазного питания 380В с заземлением. Также необходима система вентиляции или вытяжной зонт для удаления дыма и газов. Высота потолков должна позволять работу крана-балки для разгрузки станка.
Можно ли получить гарантию при покупке напрямую из Китая?
Да, гарантия предоставляется заводом-изготовителем. Обычно это 12–24 месяца на источник излучения и 12 месяцев на остальные компоненты. Важно прописать в контракте порядок гарантийного обслуживания: удаленная диагностика, высылка запчастей авиапочтой (DHL/FedEx) за счет завода в случае гарантийного случая. Некоторые заводы имеют сервисные центры в России, что ускоряет процесс.
Какое программное обеспечение используется для управления?
Наиболее популярная система для волоконных лазеров — CypCut (Beijing JCZ). Она интуитивна, поддерживает русский язык и интегрируется с большинством CAD-программ (AutoCAD, CorelDraw, SolidWorks). Для плазменной резки часто используются системы StarFire или собственные разработки на базе LinuxCNC. Убедитесь, что ПО лицензионное и обновляемое.
Влияет ли толщина металла на выбор мощности лазера?
Критически влияет. Для качественной резки углеродистой стали: 1 кВт режет до 10–12 мм, 3 кВт — до 20–25 мм, 6 кВт — до 30–40 мм. Однако “резать” и “резать качественно” — разные вещи. Для идеальной кромки на толщине 20 мм лучше использовать 6 кВт на средней скорости, чем 3 кВт на предельной. Всегда оставляйте запас мощности 20–30% от ваших максимальных задач.
Заключение: ваш следующий шаг к эффективному производству
Инвестиции в оборудование для резки в 2026 году — это стратегическое решение. Прямая работа с производителем позволяет не только сэкономить бюджет, но и получить инструмент, точно настроенный под ваши задачи. Мы видим, как наши клиенты, отказавшись от посредников, сокращают срок окупаемости станка с 24 до 14–16 месяцев за счет снижения капитальных затрат и грамотной эксплуатации.
Не позволяйте сложности импорта пугать вас. Правильная подготовка, четкое техническое задание и выбор надежного партнера с опытом экспорта в РФ делают этот процесс прозрачным и безопасным.
Готовы рассчитать стоимость оборудования под ваши задачи? Наши инженеры подготовят индивидуальное коммерческое предложение с учетом логистики и таможенных платежей.
Свяжитесь с нами сегодня для получения консультации и расчета окупаемости вашего будущего станка.