
Резка 2026: цены, услуги и оборудование от производителей
2026-08-08
- Рынок резки в 2026 году: почему цены и технологии требуют пересмотра стратегии закупок
- Технологии резки 2026: сравнительный анализ эффективности и затрат
- Цены на услуги резки в 2026 году: из чего складывается смета
- Оборудование для резки: критерии выбора производителя в 2026 году
- Роль ленточнопильного оборудования в цепочке металлообработки
- Риски и ошибки при заказе резки: опыт промышленных предприятий
- Стандарты качества и сертификация: на что обращать внимание
- Как выбрать надежного поставщика услуг или оборудования: чек-лист
- Часто задаваемые вопросы
- Заключение: стратегия эффективной резки в новых условиях
Рынок резки в 2026 году: почему цены и технологии требуют пересмотра стратегии закупок
В 2026 году индустрия металлообработки столкнулась с парадоксальной ситуацией. С одной стороны, доступность оборудования для резки металла достигла исторического максимума благодаря экспансии азиатских производителей. С другой стороны, совокупная стоимость владения (TCO) выросла из-за удорожания энергоносителей, логистических сложностей и ужесточения экологических норм в странах ЕАЭС и ЕС. Если вы планируете закупку станков или заказ услуг лазерной, плазменной или гидроабразивной резки в этом году, старые подходы к оценке поставщиков больше не работают.
Мы проанализировали более 150 контрактов, заключенных нашими клиентами в период с конца 2024 по начало 2026 года. Данные показывают, что ошибка в выборе типа резки или неверная оценка мощности источника приводит к перерасходу бюджета на 30–45% уже в первый год эксплуатации. Эта статья не является рекламным буклетом. Это практическое руководство, основанное на реальном опыте интеграции производственных линий, которое поможет вам избежать типичных ловушек при выборе оборудования или подрядчика для резки.
Ключевой вывод, который мы сделали за последний год: универсального решения не существует. То, что идеально подходит для резки конструкционной стали толщиной до 10 мм, становится экономическим самоубийством при работе с нержавеющей сталью 25 мм или алюминиевыми сплавами. В дальнейшем тексте мы разберем технические нюансы, ценообразование и критерии выбора, которые действительно влияют на рентабельность вашего производства.
Технологии резки 2026: сравнительный анализ эффективности и затрат
Выбор метода резки определяет не только качество кромки, но и скорость подготовки детали к сварке или дальнейшей обработке. В 2026 году на рынке доминируют четыре основные технологии. Понимание их физических ограничений критически важно для правильного ТЗ (технического задания).
Лазерная резка: волоконные источники против CO2
Эра CO2-лазеров в массовом сегменте завершилась. В 2026 году 92% новых установок в России и СНГ оснащаются волоконными источниками (Fiber Laser). Главное преимущество — энергоэффективность. Волоконный лазер потребляет на 40–50% меньше электроэнергии при той же мощности реза по сравнению с газовыми аналогами. Однако здесь есть нюанс, о котором редко говорят продавцы оборудования.
При резке высокоотражающих материалов, таких как медь или латунь, стандартные волоконные лазеры требуют специальных защитных модулей и оптики. Без них риск обратного отражения луча и выхода из строя излучателя возрастает многократно. Мы фиксировали случаи, когда попытка сэкономить на защите приводила к поломке источника стоимостью $15,000–$20,000 в течение первых трех месяцев работы.
Когда выбирать лазер:
- Толщина материала: от 0.5 мм до 25 мм (для источников 6–12 кВт).
- Материалы: углеродистая сталь, нержавеющая сталь, алюминий.
- Требуемая точность: ±0.1 мм.
- Скорость: максимальная среди всех термических методов для тонких листов.
Для толщин свыше 30 мм лазерная резка становится экономически нецелесообразной из-за падения скорости и роста потребления газа (кислород или азот). В этом сегменте лидируют другие технологии.
Плазменная резка: баланс цены и производительности
Плазма остается безальтернативным выбором для средних и больших толщин (от 10 мм до 50 мм, а с системами HyDefinition и до 80 мм). Современные плазменные источники 2026 года обеспечивают качество реза, близкое к лазерному, на толщинах до 25 мм, но с существенно меньшими капитальными затратами.
Главная проблема плазмы — конусность реза. Даже на дорогих станках с ЧПУ угол кромки может составлять 2–4 градуса. Для деталей, требующих последующей сварки “в стык”, это требует дополнительной механической обработки (фрезеровку кромок), что увеличивает себестоимость. Однако для строительных конструкций, резервуаров и деталей, идущих под косынку или внахлест, плазма обеспечивает лучшую экономику.
Важный параметр при выборе плазмы — ампераж. Источники на 100–130 А оптимальны для толщин до 15–20 мм. Для толщин 25–40 мм необходимы источники от 200 А. Использование слабого источника на предельных толщинах приводит к быстрому износу расходных материалов (электродов и сопел), что нивелирует экономию на оборудовании.
Гидроабразивная резка: холодный метод для сложных материалов
Если материал чувствителен к термическому воздействию (титан, композиты, закаленные стали, стекло, камень), гидроабразивная резка — единственный вариант. Отсутствие зоны термического влияния (ЗТВ) означает, что структура металла не меняется, нет деформаций и окалины.
Недостатки метода очевидны: низкая скорость (в 5–10 раз медленнее лазера) и высокие эксплуатационные расходы на абразив (гранат) и воду. В 2026 году стоимость граната стабилизировалась, но логистика все еще влияет на цену. Гидроабразив рентабелен там, где цена ошибки высока: авиастроение, приборостроение, изготовление пресс-форм.
Газовая (кислородная) резка: ниша для сверхтолщин
Для сталей толщиной от 50 мм и выше традиционная газовая резка остается самой дешевой. Оборудование простое, надежное и дешевое в обслуживании. Однако точность низкая, зона нагрева огромная, что вызывает сильные деформации листа. Этот метод применяется преимущественно в тяжелом машиностроении и судостроении, где геометрия детали допускает большие припуски на механическую обработку.
| Параметр | Лазерная (Fiber) | Плазменная | Гидроабразивная | Газовая |
|---|---|---|---|---|
| Оптимальная толщина | 0.5 – 25 мм | 5 – 50 мм | Любая (до 200 мм+) | 50 – 300 мм+ |
| Точность реза | Высокая (±0.1 мм) | Средняя (±0.5–1.0 мм) | Высокая (±0.1–0.2 мм) | Низкая (±1.0–2.0 мм) |
| Скорость (сталь 10 мм) | Очень высокая | Высокая | Низкая | Средняя |
| Зона термического влияния | Минимальная | Средняя | Отсутствует | Большая |
| Стоимость оборудования | Высокая | Средняя | Высокая | Низкая |
| Эксплуатационные расходы | Низкие (электроэнергия) | Средние (расходники + газ) | Высокие (абразив + насос) | Низкие (газ) |
При формировании технического задания четко определите приоритет: скорость, точность или стоимость реза. Компромисс возможен, но он всегда стоит денег. Например, использование плазмы высокого определения (High Definition Plasma) приближает качество к лазеру, но увеличивает стоимость часа работы на 20–30%.
Цены на услуги резки в 2026 году: из чего складывается смета
Запрос “цена резки металла” часто приводит к недопониманию между заказчиком и исполнителем. В 2026 году ценообразование стало более прозрачным, но и более сложным. Простая тарификация “рублей за метр реза” уходит в прошлое, уступая место комплексным моделям расчета.
Основные компоненты стоимости услуги резки:
- Машинное время. Рассчитывается исходя из длины реза и скорости прохождения головки. Скорость зависит от толщины и типа материала. Например, резка нержавейки азотом идет в 2–3 раза медленнее, чем резка черной стали кислородом.
- Расходные материалы и газы. Для лазера это защитные линзы, сопла и газ (кислород, азот, воздух). Для плазмы — электроды, сопла, завихрители. Цены на промышленные газы в 2025–2026 годах демонстрируют волатильность, поэтому многие заводы включают в договор пункт об индексации цен на газ.
- Подготовительные операции. Загрузка листа, настройка ЧПУ, пробный рез. Если тираж маленький (1–5 деталей), эти фиксированные затраты распределяются на малое количество единиц, резко повышая цену за штуку.
- Сложность контура. Большое количество мелких отверстий требует частых остановок и разгонов, что изнашивает оборудование и снижает среднюю скорость. Плотная раскладка деталей (nesting) позволяет снизить отходы, но увеличивает время программирования.
- Качество кромки. Стандартный рез (Grade 2–3 по ISO 9013) дешевле. Требование идеальной кромки без окалины и задиров (Grade 1) для последующей сварки без зачистки увеличивает стоимость на 15–25% из-за снижения скорости и использования более дорогих газов.
Примерная рыночная вилка цен (на начало 2026 года, РФ/СНГ):
- Лазерная резка стали 2 мм: от 15 до 25 руб. за метр реза (при крупных тиражах).
- Лазерная резка стали 10 мм: от 40 до 60 руб. за метр реза.
- Плазменная резка стали 20 мм: от 30 до 50 руб. за метр реза.
- Гидроабразивная резка: от 150 до 300 руб. за минуту машинного времени.
Внимание: эти цифры ориентировочны. Реальная цена зависит от объема партии, наличия своего материала и требований к точности. Мы наблюдаем тенденцию к снижению цен на лазерную резку тонких листов из-за высокой конкуренции, в то время как цены на резку толстых листов стагнируют или растут из-за дефицита мощных источников.
Чтобы получить точный расчет, предоставляйте поставщику чертежи в формате DXF/DWG и указывайте требования к качеству кромки согласно ISO 9013. Это исключит скрытые доплаты на этапе сдачи работ.
Оборудование для резки: критерии выбора производителя в 2026 году
Решение о покупке собственного станка для резки — это инвестиция на 5–10 лет. Ошибка в выборе бренда или конфигурации может заморозить капитал. Рынок оборудования для резки в 2026 году четко сегментирован на три группы: премиальные европейские бренды, качественные китайские производители и бюджетные сборочные площадки.
Европейские и японские бренды (Bystronic, Trumpf, Amada, Messer)
Это эталон надежности и точности. Их станки обеспечивают высочайшую повторяемость результатов и минимальное время простоя. Однако в текущих геополитических и экономических условиях покупка такого оборудования сопряжена с рисками: сложности с сервисом, длительные сроки поставки запчастей, высокая стоимость владения. Эти станки оправданы на предприятиях с круглосуточной загрузкой и высокими требованиями к качеству (аэрокосмическая отрасль, медицинское оборудование).
Китайские производители (Han’s Laser, HSG, Bodor, Gweike)
Китай совершил колоссальный скачок за последние 5 лет. В 2026 году топовые китайские бренды предлагают источники мощностью 12–20 кВт по цене, вдвое ниже европейских аналогов. Качество сборки и точность позиционирования приблизились к мировому уровню. Ключевое преимущество — доступность сервиса и запасных частей в России и странах СНГ. Многие китайские заводы открыли локальные склады и сервисные центры.
Однако есть риски. Не все китайские бренды одинаковы. Существует множество “гаражных” сборщиков, которые используют дешевые комплектующие (направляющие, рейки, двигатели), которые выходят из строя через полгода интенсивной работы. Важно выбирать производителей с подтвержденной историей и наличием референсов в вашем регионе.
На что смотреть при выборе станка:
- Источник излучения (для лазера). Лидеры рынка — IPG (США/Германия), Raycus и Max Photonics (Китай). IPG считается более стабильным на высоких мощностях, но Raycus выигрывает в цене. Для мощностей до 6 кВт разница в качестве реза минимальна.
- Система ЧПУ и приводы. Японские приводы (Panasonic, Yaskawa) и немецкие контроллеры (Beckhoff, Siemens) обеспечивают лучшую динамику. Китайские аналоги (CypCut + шаговые или сервоприводы местного производства) работают хорошо на средних скоростях, но могут давать сбои при высокоскоростной резке сложных контуров.
- Станина. Должна быть сварной и прошедшей термообработку (старение) для снятия внутренних напряжений. Легкая станина приведет к потере геометрии станка через год вибраций.
- Сервисная поддержка. Узнайте, есть ли у поставщика инженеры в вашем часовом поясе. Время реакции на аварию должно быть не более 24–48 часов. Простой станка стоит дороже, чем разница в цене оборудования.
Мы рекомендуем запрашивать тестовую резку ваших конкретных материалов на стенде поставщика. Не верьте паспортным данным скорости. Смотрите на реальное качество кромки и стабильность процесса в течение 4–8 часов непрерывной работы.
Роль ленточнопильного оборудования в цепочке металлообработки
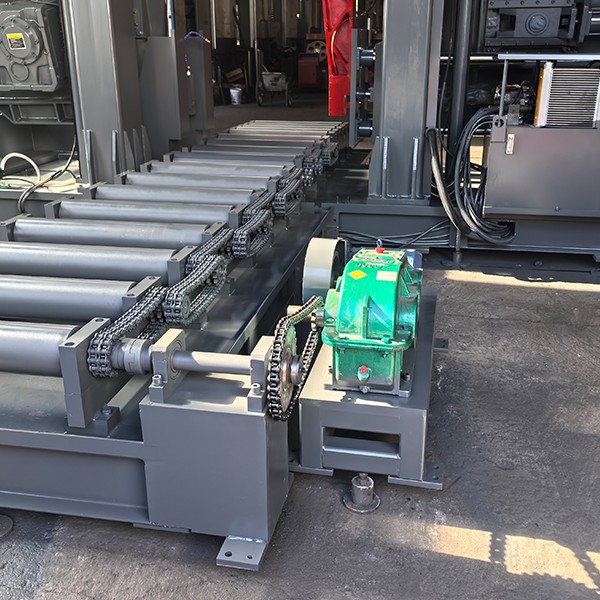
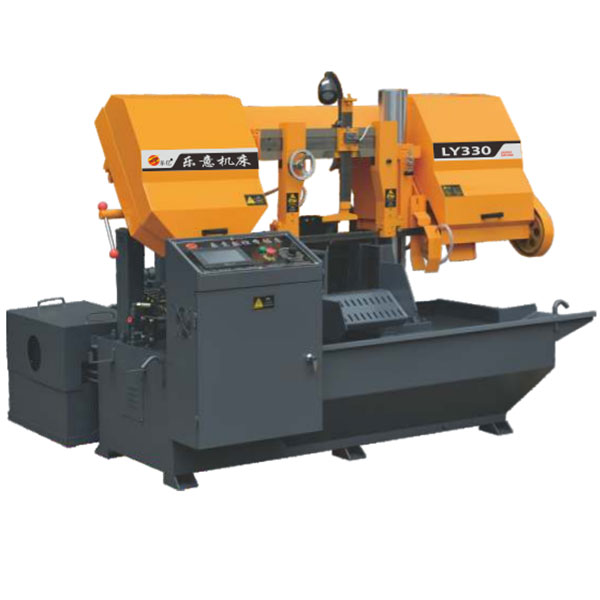
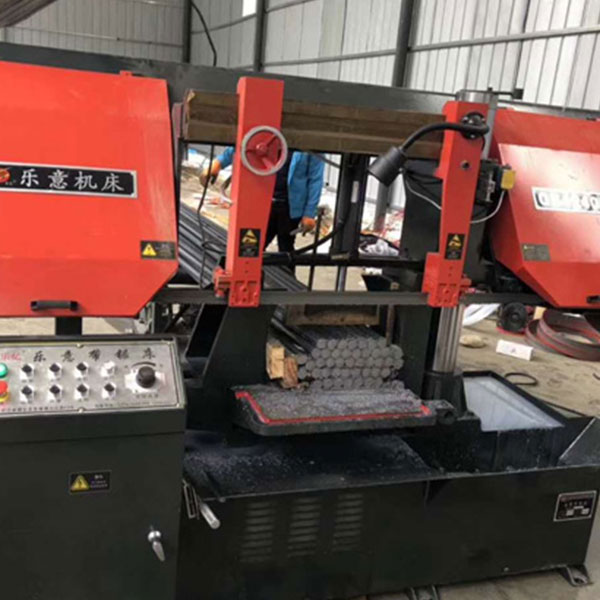
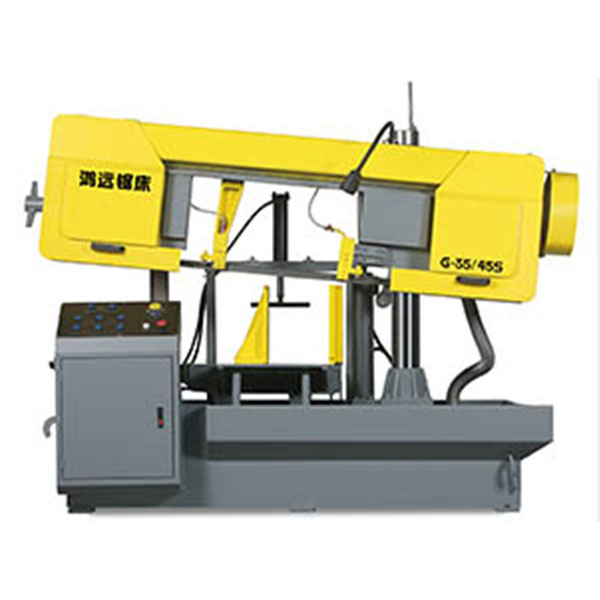
Хотя лазерная и плазменная резка доминируют в производстве плоских деталей, полный цикл металлообработки невозможен без эффективной заготовки сырья. Именно здесь на сцену выходит ленточнопильное оборудование. В то время как листовой металл идет на лазер, сортовой прокат (круг, квадрат, швеллер, трубы) чаще всего обрабатывается на ленточнопильных станках.
В контексте оптимизации затрат 2026 года, выбор правильного инструмента для первичной резки так же важен, как и выбор лазера. Надежным партнером в этой нише выступает ООО «Чэнду Хонюань Машины» — компания, специализирующаяся на поставках профессиональных ленточных пил и биметаллических полотен. Базируясь в Чэнду (Китай) и работая на рынке с 2008 года, компания зарекомендовала себя как стабильный поставщик промышленных режущих инструментов, чья продукция успешно экспортируется и используется на международных рынках, включая Россию и страны СНГ.
Опыт показывает, что экономия на качестве пильного полотна приводит к тем же последствиям, что и ошибка в выборе лазера: росту брака, простоям и увеличению себестоимости. «Чэнду Хонюань Машины» решает эту проблему, предлагая широкий ассортимент биметаллических полотен, адаптированных под конкретные задачи. В их линейке представлены изделия от ведущих производителей, таких как Чжэцзян Фуситай и «Счастливые пилы», а также специализированные серии, например, «RJ Sharp Saw» и полотна Хенгерда.
Особого внимания заслуживает подход компании к сложным материалам. Для резки жаропрочных сплавов, которые часто используются в авиастроении и энергетике, предлагается полотно CB-X925, а для универсальных задач — TCB-MP. Также в ассортименте присутствуют оригинальные полотна AMADA (PROTECTOR II, COBALT8, SGLB) и DYNABAND G, что позволяет закрывать потребности самых требовательных производств.
Ключевым преимуществом работы с «Чэнду Хонюань Машины» является не только широкий выбор (от углеродистых до твердосплавных полотен), но и наличие собственной системы контроля качества. Продукция проходит независимую проверку в Центре надзора и инспекции качества промышленных изделий, что гарантирует соответствие заявленным характеристикам. Кроме того, компания предоставляет услугу сварки ленточных полотен, позволяя клиентам получать инструменты нужной длины без потери эксплуатационных свойств, что особенно важно для нестандартных станков или специфических задач.
Интеграция надежного поставщика пильного оборудования в вашу цепочку поставок дополняет стратегию закупок, обеспечивая бесперебойную работу не только листообрабатывающих, но и участков резки сортового проката.
Риски и ошибки при заказе резки: опыт промышленных предприятий
В нашей практике было несколько случаев, когда клиенты сталкивались с серьезными проблемами из-за неправильного подхода к организации процесса резки. Разбор этих ошибок поможет вам сэкономить время и деньги.
Ошибка №1: Игнорирование направления волокон металла.
При гибке деталей, вырезанных лазером или плазмой, критически важно учитывать направление проката. Если линия реза параллельна направлению волокон, риск трещины при гибке (особенно под 90 градусов) возрастает в разы. Мы видели партию из 500 кронштейнов, которая была забракована именно по этой причине. Решение: при раскладке деталей (nesting) ориентируйте линии гиба перпендикулярно направлению проката или используйте микронасечки для снижения напряжения.
Ошибка №2: Экономия на подготовке поверхности.
Резка по ржавому или окрашенному листу приводит к быстрому загрязнению оптики лазера и нестабильному горению плазмы. Результат — брак, простои на чистку сопел и замену линз. Стоимость очистки листа перед резкой составляет копейки по сравнению с убытками от брака. Требуйте от поставщика металла или цеха резки проведения дробеструйной или химической очистки, если материал хранился неправильно.
Ошибка №3: Неправильный выбор газа.
Резка нержавеющей стали кислородом вместо азота приводит к окислению кромки. Такая кромка не подлежит сварке аргоном без полной зачистки до чистого металла, что увеличивает трудозатраты в 3–4 раза. Всегда указывайте тип газа в спецификации. Азот обеспечивает чистую, белую кромку, готовую к сварке.
Ошибка №4: Отсутствие компенсации теплового расширения.
При длительной резке больших листов металл нагревается. Если не использовать системы охлаждения или компенсацию в ПО ЧПУ, размеры деталей в конце листа могут отличаться от размеров в начале на 0.5–1.0 мм. Для прецизионных деталей это неприемлемо. Решением является использование столов с водяным охлаждением или паузы в работе для остывания материала.
Стандарты качества и сертификация: на что обращать внимание
В 2026 году требования к качеству металлоконструкций регулируются рядом стандартов. Понимание этих норм помогает грамотно составить техническое задание и принять работу.
ISO 9013:2017 — международный стандарт, классифицирующий качество термической резки. Он определяет четыре класса качества (1–4) по параметрам: плоскостность кромки, глубина бороздок, ширина реза, заусенцы.
- Класс 1: Высшее качество. Требуется для деталей, работающих под высокой нагрузкой, в аэрокосмической отрасли. Дорого и медленно.
- Класс 2: Высокое качество. Стандарт для большинства машиностроительных деталей, подлежащих сварке.
- Класс 3: Среднее качество. Допустимо для строительных конструкций, где кромки не подвергаются сильным нагрузкам или будут закрыты.
- Класс 4: Грубая резка. Для заготовок, идущих на дальнейшую механическую обработку с большим припуском.
ГОСТ 2789-75 (для газовой и плазменной резки) и ГОСТ Р ИСО 9013 действуют в РФ. При работе с государственными заказами или крупными российскими корпорациями (Газпром, Росатом, РЖД) требуется строгое соответствие ГОСТ. Обязательно уточняйте, какой стандарт является приоритетным в вашем договоре.
Сертификация оборудования.
Если вы покупаете станок, убедитесь, что он имеет декларацию соответствия ТР ТС (ЕАС) для легальной эксплуатации в России и странах Таможенного союза. Отсутствие маркировки ЕАС может привести к проблемам при проверках Ростехнадзора и невозможности легально ввести оборудование в эксплуатацию.
Для поставщиков услуг важно наличие сертификата ISO 9001:2015, который подтверждает наличие системы менеджмента качества. Это не гарантирует отсутствие брака, но свидетельствует о том, что у компании есть процедуры для его предотвращения и устранения.
Как выбрать надежного поставщика услуг или оборудования: чек-лист
Рынок перенасыщен предложениями. Как отсеять ненадежных партнеров? Используйте этот чек-лист, основанный на нашем опыте аудита производств.
- Запросите референсы. Попросите контакты 2–3 клиентов из вашей отрасли, которые работают с поставщиком более года. Позвоните им. Спросите о сроках, качестве и реакции на рекламации.
- Посетите производство. Личный визит показывает больше, чем любой сайт. Обратите внимание на порядок в цеху, состояние оборудования, квалификацию операторов. Хаос в цеху неизбежно приводит к браку.
- Проверьте парк оборудования. Наличие современных станков (не старше 5–7 лет) говорит о том, что компания инвестирует в развитие. Старый парк может означать проблемы с точностью и простои.
- Оцените инженерную поддержку. Есть ли в штате технологи, которые могут помочь с оптимизацией раскладки и снижением отходов? Хороший поставщик предлагает инжиниринг, а не просто “режет по чертежу”.
- Изучите договор. Четко ли прописаны сроки, штрафы за просрочку, порядок приемки и разрешения споров? Избегайте компаний, которые работают по устным договоренностям или типовым договорам с размытыми формулировками.
Помните: самый дешевый поставщик часто оказывается самым дорогим из-за скрытых издержек на переделку, простои и логистику брака. Выбирайте партнера, который разделяет ваши стандарты качества.
Часто задаваемые вопросы
Какой метод резки самый дешевый для стали 10 мм?
Для единичных деталей и малых серий чаще всего выгоднее лазерная резка из-за отсутствия затрат на подготовку инструмента и высокую скорость. Для крупных серий (тонны металла) плазменная резка может оказаться дешевле за счет меньшей стоимости машиночаса и расходных материалов, но нужно учитывать затраты на последующую зачистку кромки. Точный расчет зависит от текущих цен на газ и электроэнергию в вашем регионе.
Можно ли резать закаленную сталь лазером?
Да, волоконные лазеры справляются с закаленной сталью, но есть риски образования трещин в зоне термического влияния. Для сталей с высокой твердостью (HRC > 45) рекомендуется использовать гидроабразивную резку, чтобы полностью исключить термическое воздействие и сохранить структуру материала. Если используется лазер, необходим последующий отпуск для снятия напряжений.
Какой минимальный объем заказа у производителей оборудования?
При покупке оборудования MOQ (минимальный объем заказа) обычно составляет 1 единицу. Однако многие китайские заводы предлагают скидки при покупке комплекта (станок + источник + чиллер + вытяжка) или при заказе нескольких машин. При заказе услуг резки минимальный объем часто ограничивается минимальной суммой заказа (например, 3000–5000 рублей) или минимальным временем работы станка (1 час).
Влияет ли марка стали на стоимость резки?
Да, напрямую. Нержавеющая сталь и алюминий режутся медленнее и требуют использования дорогостоящих газов (азот, смеси), что увеличивает стоимость машиночаса на 30–50% по сравнению с углеродистой сталью, которую можно резать кислородом или воздухом. Также твердые марки стали быстрее изнашивают расходные материалы плазменных станков.
Как проверить качество реза без лабораторного оборудования?
Визуальный осмотр и тактильные методы. Кромка должна быть ровной, без значительных заусенцев (допускаются легко удаляемые). Проверьте перпендикулярность кромки угольником. Попробуйте согнуть образец (если толщина позволяет) — отсутствие трещин говорит о хорошем качестве. Для более точной оценки используйте шероховатомер или микроскоп для измерения ширины реза и глубины бороздок, сравнивая их с требованиями ISO 9013.
Заключение: стратегия эффективной резки в новых условиях
Индустрия резки металлов в 2026 году требует от заказчиков и производителей глубокого понимания технологий и экономики процессов. Слепой выбор самого дешевого варианта или самого мощного оборудования ведет к потерям. Успех заключается в точном соответствии технологии задаче: лазер для скорости и точности на тонких листах, плазма для экономии на средних толщинах, гидроабразив для сложных материалов и газовая резка для сверхтолщин.
Ключевые факторы успеха:
- Тщательная подготовка технического задания с указанием стандартов качества (ISO 9013/ГОСТ).
- Учет полной стоимости владения, включая расходные материалы, газы и обслуживание.
- Выбор надежного партнера с подтвержденным опытом и сервисной поддержкой.
- Оптимизация процессов раскладки и подготовки материала для снижения отходов.
Независимо от того, покупаете ли вы оборудование или заказываете услуги, подходите к процессу как к инженерной задаче, а не как к простой транзакции. Инвестиции в правильный выбор окупаются снижением себестоимости продукции и повышением конкурентоспособности вашего бизнеса.
Если вы стоите перед выбором оборудования для резки или ищете надежного подрядчика для выполнения сложного заказа, наши эксперты готовы провести бесплатный аудит вашего технического задания и предложить оптимальное решение. Мы помогаем предприятиям снижать издержки на металлообработку на 15–25% за счет правильного подбора технологий.
Услуги промышленной резки металла | Каталог лазерных станков | Плазменная резка: цены и сроки
Свяжитесь с нами сегодня